

Cuando los compradores comparanperfiladoEn las máquinas, la velocidad suele ser una de las primeras especificaciones que comprueban. La velocidad de la máquina generalmente se expresa en metros por minuto, pero este número por sí solo no determina la capacidad de producción real. Es posible que una máquina que funcione a 20 m/min no produzca el doble de perfiles terminados que una máquina que funcione a 10 m/min si la línea de producción incluye punzonado, corte, aceleración o cambios de material frecuentes.
Para el abastecimiento, la pregunta más útil es qué tan rápido la línea completa puede producir perfiles aceptables bajo el material, la geometría del perfil y las condiciones de producción requeridos.
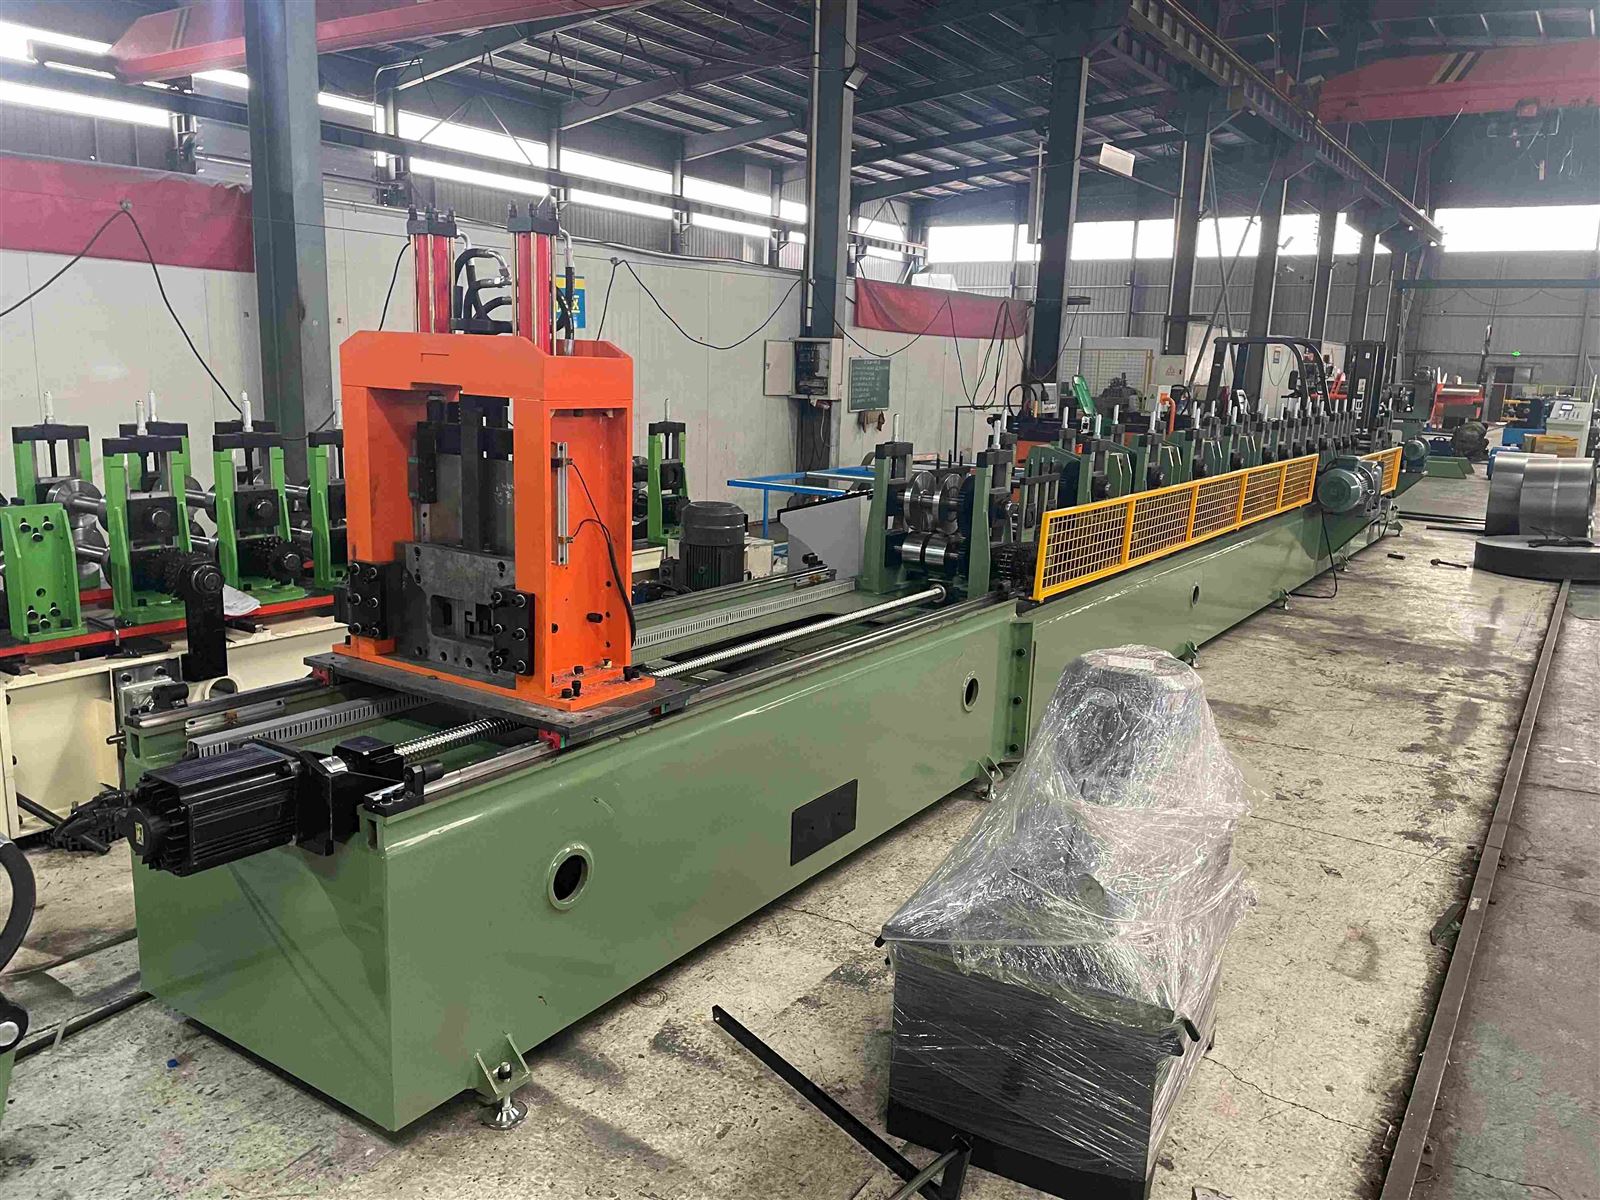
¿Cuál es la velocidad de funcionamiento normal de una máquina perfiladora?
No existe una velocidad estándar única para todosperfiladomáquinas. El rango operativo adecuado depende del producto que se está formando, el espesor del material, la geometría del perfil, el número de estaciones de formación, los requisitos de punzonado, el método de corte y la precisión dimensional requerida.
Los paneles de techo simples generalmente se pueden diseñar para velocidades de formación continua más altas que los perfiles estructurales complejos porque la sección transversal puede requerir menos pasos de deformación. La correa AC o Z con múltiples curvaturas y punzonado integrado puede requerir un rango operativo diferente.
Por lo tanto, los compradores deben comparar la velocidad de trabajo recomendada para el perfil específico en lugar de comparar velocidades máximas entre máquinas no relacionadas.
¿Por qué las diferentes máquinas perfiladoras funcionan a diferentes velocidades?
El proceso de conformación se basa en una deformación gradual. Cada estación de rodillos cambia una parte específica de la tira, y el material debe permanecer estable a su paso por toda la sección de conformado.
La velocidad de la máquina se ve afectada por varias condiciones de ingeniería:
- Geometría del perfil y número de curvas.
- Grosor y resistencia del material.
- Número y disposición de las estaciones de formación.
- Diámetro del rodillo y método de formación.
- Estabilidad alimentaria
- Ciclo de punzonado y corte.
- Tolerancia dimensional requerida
Por lo tanto, una máquina diseñada para un perfil de panel simple puede funcionar a una velocidad diferente que una máquina que produce una sección estructural pesada, incluso cuando ambas máquinas utilizan motores de accionamiento similares.
¿Cuál es la diferencia entre velocidad de formado y velocidad de producción?
La velocidad de formación describe la rapidez con la que la tira de metal viaja a través delperfiladosección. La velocidad de producción está más estrechamente relacionada con la cantidad de piezas terminadas que puede producir la línea completa en un período específico.
Por ejemplo, si una máquina forma material a 18 m/min, un panel terminado de 6 metros requiere aproximadamente 20 segundos de recorrido continuo del material. Pero el ciclo completo también puede incluir el tiempo de corte, la aceleración y desaceleración de la máquina y el manejo de materiales.
Esto significa que los compradores deben distinguir entre:
Velocidad de formación lineal → Tiempo del ciclo de pieza terminada → Producción real
Para la producción a granel, la producción real suele ser más útil que la velocidad lineal máxima que se muestra en las especificaciones de la máquina.
¿Cómo influye la forma del perfil en la velocidad de formado alcanzable?
La geometría del perfil tiene una relación directa con la velocidad de conformado. Un perfil con un pequeño número de curvaturas graduales normalmente se puede formar más rápidamente que uno que contenga canales profundos, pestañas estrechas, transiciones pronunciadas o varias secciones asimétricas.
Durante el conformado a alta velocidad, la tira debe permanecer en la posición adecuada mientras cada estación de rodillos introduce una deformación adicional. Si la secuencia de conformado es demasiado agresiva, el material puede desarrollar deformaciones en los bordes, torsión del perfil, recuperación elástica excesiva o variación dimensional.
Por esta razón, el diseño y la velocidad de la estación de rodillos deben considerarse juntos. El objetivo no es simplemente mover la banda más rápido, sino mantener la sección transversal requerida y al mismo tiempo aumentar la tasa de producción.
¿Por qué los perfiles simples pueden ejecutarse más rápido que los perfiles complejos?
Un perfil simple generalmente requiere menos control de deformación. El material puede pasar a través de las estaciones de formación a un ritmo mayor porque cada estación introduce un cambio relativamente predecible en la geometría.
Los perfiles complejos requieren una distribución de deformaciones más cuidadosa. Por ejemplo, una sección con múltiples alas y radios de esquina estrechos puede necesitar más pasadas de conformado para evitar tensiones excesivas en una sola estación.
La diferencia se vuelve más significativa cuando el perfil también incluye punzonado, entallado u otras operaciones. En estos casos, la sección de conformado puede no ser el único factor que limita el ciclo de producción.
¿Cómo cambia el grosor de la hoja la velocidad de línea recomendada?
El espesor del material influye en la fuerza de formación y el comportamiento de deformación. A medida que aumenta el espesor, la máquina generalmente necesita manejar mayores cargas de conformado, lo que puede afectar la velocidad de operación adecuada.
La resistencia del material también importa. Dos bobinas de acero con el mismo espesor pueden comportarse de manera diferente si sus límites elásticos son diferentes.
Por este motivo, la velocidad recomendada se debe evaluar junto con:
| Condición de los materiales | Influencia en la selección de velocidad |
|---|---|
| hoja delgada | Generalmente requiere una menor fuerza de formación |
| Hoja gruesa | Requiere mayor carga de formación |
| Acero de mayor resistencia | Puede requerir una formación más controlada |
| Hoja recubierta | Requiere atención al contacto del rodillo y la protección de la superficie. |
| Gama de materiales variables | Puede requerir diferentes configuraciones operativas |
El fabricante debería definir el rango de velocidad según la especificación real del material en lugar de proporcionar un número universal.
¿El aumento de la velocidad de perfilado siempre aumenta la producción?
No necesariamente. El aumento de la velocidad lineal puede aumentar la producción teórica, pero sólo cuando el resto de la línea de producción puede mantener la misma velocidad del ciclo.
A velocidades más altas, la estabilidad de la alimentación, la alineación de los rodillos, la respuesta de corte, la frecuencia de punzonado y la manipulación del perfil acabado se vuelven más importantes. Si uno de estos procesos se convierte en el cuello de botella, aumentar la velocidad de formación puede proporcionar poca mejora en la producción real.
Para un comprador que produce una cantidad fija por día, puede resultar más económico seleccionar una máquina con una velocidad de funcionamiento estable que coincida con el objetivo de producción requerido en lugar de pagar por una velocidad máxima innecesariamente alta.
¿Cómo limitan los ciclos de punzonado y corte la velocidad general de la línea?
El punzonado y el corte pueden convertirse en factores limitantes en una línea de perfilado automatizada.
Si un perfil requiere agujeros a intervalos fijos, el sistema de punzonado debe funcionar de acuerdo con la longitud de alimentación del material. Cuando las piezas terminadas son cortas, las operaciones de corte ocurren con mayor frecuencia y pueden tener un mayor efecto en el ciclo de producción.
La relación se puede simplificar como:
Salida requerida=Velocidad de línea × Tiempo de producción disponible ÷ Longitud de pieza terminada
La producción real seguirá dependiendo del punzonado, corte, configuración, carga de material y otras condiciones operativas.
Para los compradores, esta es la razón por la que la máquina debe evaluarse como una línea de producción completa en lugar de observar únicamente la velocidad máxima de la sección de conformado.
¿Cómo afecta la estabilidad de la alimentación de bobinas al conformado de rollos de alta velocidad?
A medida que aumenta la velocidad de la línea, la alimentación estable del material se vuelve cada vez más importante. La tira debe ingresar a la primera estación de formación en una posición constante sin movimiento lateral excesivo ni deslizamiento.
Un sistema de alimentación normalmente funciona junto con el desenrollador, los rodillos guía y la sección de formación. El ajuste incorrecto de la guía o la presión de alimentación inestable pueden hacer que la tira se aleje de la línea central de la máquina.
A velocidades más bajas, algunos problemas de alineación pueden ser menos obvios. A velocidades más altas, la misma inestabilidad puede producir una desviación del perfil más notoria, marcas en la superficie o posiciones de punzonado incorrectas.
Por lo tanto, la producción a alta velocidad requiere que el sistema de alimentación, los rodillos formadores y el sistema de control funcionen como un proceso coordinado.
¿Qué velocidad se debe utilizar al probar una máquina perfiladora?
Las pruebas de fábrica no deben centrarse únicamente en la velocidad máxima de la máquina. La prueba más útil es si la máquina puede producir el perfil requerido de manera consistente a la velocidad de producción acordada.
Durante las pruebas, los compradores deben inspeccionar las dimensiones del perfil, la rectitud, el estado de la superficie, la longitud de corte, la posición del orificio cuando corresponda y la estabilidad de la secuencia de producción automática.
Si la máquina cumple con las especificaciones dimensionales requeridas a la velocidad de trabajo acordada, esto proporciona una evidencia de producción más útil que simplemente demostrar los metros por minuto más altos posibles.
¿Cómo cambia la configuración de la máquina cuando se requiere producción de alta velocidad?
La producción de alta velocidad requiere coordinación entre los sistemas mecánicos y eléctricos. El sistema de alimentación, los rodillos formadores, la transmisión, la unidad de corte, el PLC, los sensores y el sistema de manipulación del producto terminado deben operar dentro del ciclo de producción requerido.
El bastidor de la máquina y el sistema de rodillos también deben mantenerse alineados en funcionamiento continuo. El control eléctrico se vuelve particularmente importante cuando la línea requiere una aceleración rápida, un control de longitud preciso, punzonado sincronizado o corte volador.
Por lo tanto, una máquina perfiladora de alta velocidad no es simplemente una máquina estándar que funciona más rápido. La configuración completa debe diseñarse en torno a la velocidad de producción objetivo.

¿Qué deben comprobar los compradores al comparar la velocidad de la máquina perfiladora?
Al comparar proveedores, los compradores deben evitar considerar la velocidad máxima como una especificación independiente. Una comparación técnica útil debería conectar la velocidad con el producto real y las condiciones de producción.
La cotización debe indicar claramente el espesor del material aplicable, el tipo de perfil, la velocidad de operación recomendada, la velocidad máxima cuando sea relevante, la configuración de punzonado y corte, y la producción esperada.
Para un proyecto de perfilado personalizado, los compradores pueden proporcionar el dibujo del perfil, el espesor del material, el ancho de la bobina, la longitud del acabado, los requisitos de punzonado y el volumen de producción objetivo. Estos parámetros permiten al fabricante determinar un rango de velocidad adecuado y la configuración de la máquina en función del proceso de producción real.
Conclusión
La velocidad de una máquina perfiladora no está definida por un número. Es el resultado de la relación entre la geometría del perfil, las propiedades del material, el diseño del conformado, la estabilidad de la alimentación, el punzonado, el corte, la estructura de la máquina y los sistemas de control.
Para las adquisiciones, la pregunta más útil no es simplemente "¿A qué velocidad puede funcionar la máquina?" pero "¿A qué velocidad puede la línea de producción completa producir continuamente el perfil requerido dentro de las tolerancias dimensionales especificadas?"
Este enfoque proporciona una base más realista para comparar proveedores de máquinas perfiladoras y seleccionar una configuración que coincida con el objetivo de producción real.


