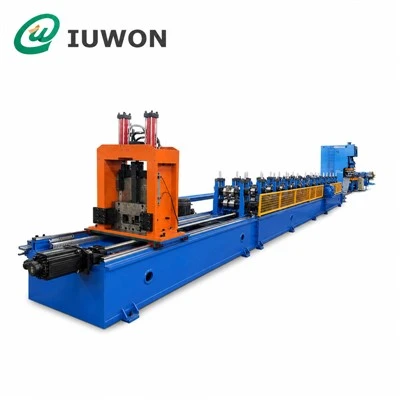
Una máquina perfiladora es un sistema de conformado continuo de metal que se utiliza para fabricar perfiles metálicos largos con una forma de sección transversal -consistente. A diferencia del conformado por prensa, que generalmente produce piezas individuales mediante operaciones de estampado separadas, el conformado por laminado dobla gradualmente una tira de metal a medida que pasa a través de una serie de estaciones de rodillos giratorios.
El proceso es particularmente adecuado para productos que tienen un perfil constante en toda su longitud, como paneles de techo, paneles de pared, correas, bandejas de cables, rieles de puertas, perfiles de montaje solar, barandillas, miembros estructurales y canales estructurales.
Una línea típica de perfilado consta de un desbobinador, un sistema de alimentación, estaciones de perfilado, un sistema de transmisión, una unidad de corte, un sistema hidráulico o eléctrico y un sistema de control. Dependiendo del producto, también se pueden integrar equipos adicionales como unidades de punzonado, dispositivos de enderezamiento, sistemas de estampado, unidades de soldadura o sistemas de apilamiento automático.
El principio básico es sencillo:Una tira de metal plana ingresa a la máquina, pasa a través de múltiples estaciones de perfilado, se dobla progresivamente en la sección transversal- requerida y luego se corta a la longitud especificada.
¿Cómo funciona una máquina perfiladora?
El principio de funcionamiento del perfilado se basa enflexión progresiva.
En lugar de convertir una chapa plana en el perfil final en una sola operación, la máquina divide el proceso de deformación en varias etapas. Cada estación de laminación produce una pequeña cantidad de curvatura hasta que el material alcanza su geometría final.
Una secuencia de producción simplificada es:
Carga de bobinas → Desenrollado → Alimentación → Punzonado/Pre-Procesamiento → Formación de rollos progresivos → Corte → Descarga/Apilamiento
La configuración exacta depende del perfil que se esté fabricando.
Carga y desenrollado de bobinas
El proceso de producción normalmente comienza con una bobina de metal instalada en un desbobinador.
Los materiales comunes incluyen:
Acero galvanizado
Acero pre-pintado
Acero carbono
Acero inoxidable
Aluminio
acero galvanizado
El desenrollador libera la tira a una velocidad controlada mientras mantiene suficiente tensión entre la bobina y la sección de formación.
Para bobinas más pesadas, a menudo se utiliza un desenrollador de expansión hidráulica porque el peso de la bobina y el ancho de la tira pueden exceder la capacidad práctica de un sistema cargado manualmente.
Alimentación de materiales
El sistema de alimentación guía la tira hacia la máquina formadora.
Se puede instalar una sección de enderezamiento o nivelación antes del conformado cuando la bobina entrante contiene una curvatura excesiva o deformación residual.
El sistema de alimentación debe mantener una alineación estable de la tira porque incluso una pequeña desviación lateral puede acumularse durante el conformado progresivo y eventualmente causar:
Dimensiones de perfil desiguales
Secciones torcidas
Bridas asimétricas
Arañazos en la superficie
Posiciones de corte incorrectas
Por lo tanto, para los perfiles de precisión, la precisión de la alimentación es una parte importante del sistema completo de perfilado.
Perfilado progresivo
Esta es la principal operación de formación.
La tira pasa a través de una secuencia de estaciones de rodillos. Cada estación contiene rodillos formadores superiores e inferiores diseñados para una etapa de deformación específica.
Por ejemplo, producir un perfil simple en forma de C-puede implicar:
Tira plana → Doblado de borde inicial → Doblado lateral → Formación de brida → Calibración final → Perfil C terminado
Las primeras estaciones suelen realizar curvas relativamente pequeñas. Las estaciones posteriores acercan gradualmente el perfil a sus dimensiones finales.
Esta deformación gradual ayuda a distribuir la tensión de formación por todo el material en lugar de concentrar toda la deformación en un solo lugar.
Cortar el perfil terminado
Una vez que el perfil alcanza su sección transversal-final, la máquina lo corta en longitudes predeterminadas.
Dos disposiciones de corte comunes son:
Cortar-a-la longitud después de formar
El perfil terminado continúa a través de la sección de encofrado y se corta después de alcanzar la longitud requerida.
Esta configuración es muy utilizada para perfiles como:
correas C
correas Z
Bandejas de cables
Rieles de puerta
Rieles de montaje solares
Pre-corte
La tira de metal se corta en piezas individuales antes de la operación de conformado principal.
El pre-corte puede ser útil para ciertos perfiles y condiciones de materiales donde el proceso de formación requiere piezas individuales en lugar de un procesamiento continuo de tiras.
El método de corte apropiado depende de la geometría del perfil, el espesor del material, la velocidad de producción y los requisitos dimensionales.
¿Cuáles son los componentes principales de una máquina perfiladora?
Una máquina perfiladora no es simplemente un conjunto de rodillos formadores. Una línea de producción completa normalmente combina varios sistemas mecánicos y eléctricos.
desenrollador
El desbobinador sostiene y desenrolla la bobina de materia prima.
Dependiendo de los requisitos de producción, puede ser:
Manual
Automático
Tipo de expansión hidráulica
Extremo único-
Doble-final
La selección depende principalmente del peso y ancho de la bobina, el espesor del material y la frecuencia de carga.
Sistema de alimentación
El mecanismo de alimentación introduce la tira en la sección de formación.
Los componentes típicos incluyen:
Rodillos guía
Rodillos de alimentación
Guías laterales
Componentes de nivelación
Rodillos impulsores
El propósito es mantener un posicionamiento estable del material antes de que la tira ingrese a la primera estación de formación.
Estaciones de perfilado
Las estaciones de perfilado son los componentes mecánicos principales de la máquina.
Cada estación contiene herramientas especialmente diseñadas. La geometría de estos rodillos determina cómo se dobla progresivamente la banda metálica.
El número de estaciones no es fijo.
Un perfil simple puede requerir relativamente pocas estaciones de formación, mientras que un perfil estructural complicado con múltiples curvaturas, radios estrechos, nervaduras de refuerzo o secciones asimétricas puede requerir sustancialmente más.
Por lo tanto,El número de rodillos por sí solo no debe usarse para juzgar si una máquina perfiladora es mejor que otra.. El diseño del rodillo, el espesor del material, la geometría del perfil, el diámetro del eje, el espaciado entre estaciones y la estrategia de conformado son igualmente importantes.
Sistema de transmisión
El sistema de transmisión transfiere la potencia del motor a los rodillos formadores.
Dependiendo del diseño de la máquina, podrá utilizar:
Transmisión de engranajes
Transmisión por cadena
Transmisión de junta universal
Disposiciones de accionamiento directo o servo-asistido
La transmisión debe proporcionar una rotación sincronizada entre las estaciones de formación.
Para perfiles estructurales-de gran calibre, el sistema de accionamiento también debe proporcionar suficiente torsión para superar la resistencia al conformado del material.
Unidad de corte
El sistema de corte separa los perfiles terminados según la longitud programada.
Las configuraciones comunes incluyen:
corte hidraulico
Corte mecánico
corte volador
Los sistemas de corte volador permiten que el material continúe moviéndose mientras se realiza la operación de corte, lo que los hace adecuados para líneas de producción de mayor-velocidad.
El troquel de corte debe diseñarse alrededor de la geometría del perfil real para evitar la deformación en el extremo cortado.
Sistema de control PLC
Las máquinas perfiladoras modernas suelen utilizar sistemas de control basados en PLC-.
El sistema de control puede gestionar:
Longitud de producción
numero de piezas
Velocidad de formación
Posición de corte
Secuencia de punzonado
Funciones de parada de emergencia
Funcionamiento del motor
Alarmas de falla
Generalmente se utiliza un codificador para medir el movimiento del material de modo que el sistema de control pueda coordinar el corte con la longitud del perfil programada.
¿Qué materiales puede procesar una máquina perfiladora?
El perfilado se utiliza principalmente para materiales en tiras y láminas alimentadas-en bobinas.
El material más común es el acero debido a su combinación de resistencia, disponibilidad y características de conformación.
Acero Galvanizado
El acero galvanizado se usa ampliamente para perfiles de construcción porque el recubrimiento de zinc proporciona resistencia a la corrosión.
Las aplicaciones típicas incluyen:
correas
marco de pared
Componentes para tejados
Bandejas de cables
Perfiles de climatización
Acero pre-pintado
El acero pre-pintado se puede laminar manteniendo la superficie terminada cuando las herramientas y el proceso de conformado están diseñados adecuadamente.
Se utiliza frecuentemente para:
Paneles para techos
Paneles de pared
Perfiles arquitectónicos
Componentes de construcción interior.
Acero inoxidable
El acero inoxidable requiere una mayor fuerza de conformado que muchos aceros suaves y puede tener características de recuperación elástica más fuertes.
Se utiliza cuando la resistencia a la corrosión o el rendimiento higiénico son importantes.
Las aplicaciones incluyen:
Equipos-de procesamiento de alimentos
Componentes arquitectónicos
Cerramientos industriales
Perfiles estructurales especiales
Aluminio
El aluminio tiene una densidad menor que el acero, pero un límite elástico y un comportamiento de recuperación elástico diferentes.
Por lo tanto, las herramientas de perfilado deben diseñarse de acuerdo con la aleación de aluminio específica y la geometría del perfil.
¿Qué espesor puede manejar una máquina perfiladora?
No existe un rango de espesor universal para todas las máquinas perfiladoras.
Una máquina diseñada para láminas delgadas para techos puede procesar material de menos de 1 mm, mientras que una perfiladora estructural-de servicio pesado puede procesar varios milímetros de acero.
La capacidad real depende de:
Grado de material
Fuerza de producción
Ancho de tira
Geometría del perfil
Radio de curvatura
Número de estaciones de formación
Diámetro del eje
material en rollo
potencia del motor
Construcción del bastidor de la máquina
Por ejemplo, formar un perfil estructural C de 3 mm requiere un diseño de máquina sustancialmente diferente al de formar un panel de techo corrugado delgado.
Por lo tanto, especificar sólo"Espesor máximo 3 mm"es insuficiente al evaluar una máquina perfiladora. También se debe considerar la calidad del material y el perfil final.
¿Qué productos se pueden fabricar mediante perfilado?
La tecnología se utiliza en múltiples sectores industriales porque puede producir continuamente perfiles con una sección transversal-constante.
Perfiles de construcción
Los productos comunes incluyen:
Chapas para tejados
Paneles de pared
Tarima de suelo
correas C
correas Z
canales U
Studs y pistas
Perfiles de techo
Marcos de puertas
Perfiles de montaje solar
Las estructuras de montaje solar son otra aplicación importante.
Las máquinas perfiladoras pueden fabricar:
Rieles solares
Canales de montaje
Canales de puntal
correas
Postes de montaje en el suelo
vigas estructurales
Perfiles de soporte fotovoltaico
Para los perfiles solares, la consistencia dimensional es particularmente importante porque los componentes terminados deben interactuar con soportes, abrazaderas, pernos y otros componentes estructurales.
Productos de gestión de cables
El perfilado también se utiliza para:
Bandejas portacables perforadas
Bandejas de cables de fondo-sólido
Bandejas portacables tipo escalera
Pista de rodadura
Canales de cable
Perfiles de gestión de cables
Los agujeros perforados se pueden integrar en la línea de producción antes o durante el conformado, según el diseño del producto.
Componentes de automoción y transporte
El perfilado puede fabricar componentes estructurales largos como:
Rieles para vehículos
Secciones de refuerzo
Componentes de la puerta
Perfiles relacionados con el chasis-
Componentes del remolque
La ventaja es la capacidad de producir secciones largas y ligeras con geometría controlada.
Máquina perfiladora frente a plegadora
El perfilado y la prensa plegadora doblan chapa, pero sus métodos de producción son fundamentalmente diferentes.
| Característica | perfilado | Prensa plegadora |
|---|---|---|
| Método de producción | Continuo | Lote |
| Entrada de materiales | Bobina o tira | Hojas individuales |
| Longitud del perfil | Secciones largas y continuas | Partes individuales |
| Sección transversal- | Longitud constante | Flexible |
| Eficiencia de producción | Alto para perfiles repetidos | Adecuado para piezas variadas |
| Estampación | Herramientas de rollo dedicadas | Herramientas para prensa plegadora |
| Automatización | Alto | Variable |
| Más adecuado para | Grandes cantidades de perfiles constantes | Piezas de bajo-volumen o muy variadas |
Si un fabricante necesita miles de metros del mismo canal C-, bandeja portacables o perfil de techo, el perfilado puede ser más eficiente que producir cada componente individualmente con una plegadora.
Sin embargo, si cada pieza tiene una geometría diferente, una plegadora puede proporcionar una mayor flexibilidad.
¿Por qué el perfilado requiere múltiples estaciones de rodillos?
El objetivo de las estaciones múltiples es controlar la deformación de la tira.
Si se forzara una tira plana a formar un perfil complicado en un solo paso, podrían ocurrir varios problemas:
Estrés localizado excesivo
Daño superficial
Distorsión del perfil
Grietas en los bordes
Recuperación excesiva
Mala precisión dimensional
El conformado progresivo distribuye la operación de plegado en múltiples estaciones.
Por lo tanto, el diseñador de herramientas necesita determinar unformando flor, que describe cómo la franja cambia desde su condición plana inicial hasta la sección transversal-final a través de sucesivas estaciones.
Una flor bien diseñada-ayuda a controlar:
Ángulos de curvatura
Desarrollo de bridas
Flujo de materiales
Deformación del borde
recuperación elástica
Deformación longitudinal
Este es uno de los aspectos técnicamente más importantes del diseño de máquinas perfiladoras.
¿Qué es el springback en el perfilado?
La recuperación elástica es la tendencia del metal a regresar parcialmente a su forma original después de que se elimina la fuerza de formación.
Se ve afectado por:
Límite elástico del material
Espesor del material
Radio de curvatura
Geometría del perfil
ángulo de formación
Número de pasadas de formación
El acero de alta-resistencia generalmente presenta mayores desafíos de recuperación elástica que los materiales más blandos.
Las máquinas perfiladoras compensan la recuperación elástica mediante el diseño de herramientas y el sobreformado controlado. Los rodillos formadores pueden doblar el material ligeramente más allá del ángulo final teórico para que el perfil alcance la geometría requerida después de la recuperación elástica.
¿Qué determina la calidad de un perfil perfilado?
La calidad del perfil acabado depende de todo el sistema de encofrado y no de un solo componente.
Los factores importantes incluyen:
Calidad de los materiales
Las variaciones en el espesor, el límite elástico y la condición del recubrimiento pueden influir en el resultado del conformado.
Diseño de herramientas en rollo
La geometría incorrecta del rodillo puede causar:
Retortijón
Ondas de borde
Deformación de brida
Arañazos superficiales
Desviaciones dimensionales
Alineación de la máquina
Las estaciones de formación deben permanecer correctamente alineadas. La desalineación entre ejes o rodillos puede causar una distorsión progresiva del perfil.
Secuencia de formación
La secuencia de plegado debe coincidir con las características de deformación del material.
Precisión de corte
La unidad de corte debe mantener la longitud especificada sin deformar el perfil.
Para aplicaciones de precisión, estos factores deben evaluarse juntos y no de forma independiente.
¿Qué debe considerar al seleccionar una máquina perfiladora?
La máquina debe seleccionarse basándose en elPerfil terminado y requisitos de producción., no simplemente buscando una máquina con una determinada potencia de motor o número de estaciones.
Los principales parámetros técnicos incluyen:
Dibujo De Perfil
El punto de partida es un dibujo transversal-detallado.
Debe especificar:
Ancho total
Altura total
Dimensiones de brida
Radios de curvatura
Ubicaciones de los agujeros
Tolerancias
Material
Especificar:
tipo de material
Fuerza de producción
Resistencia a la tracción
Revestimiento de superficie
Condición de la bobina
Espesor
El espesor del material determina la fuerza de conformado, las dimensiones del rodillo, los requisitos del eje y la capacidad de accionamiento.
Ancho de la bobina
El ancho de la tira de entrada afecta tanto al diseño de herramientas como a la utilización del material.
Longitud terminada
Si se requieren múltiples longitudes, el sistema de control y la configuración de corte deben soportar el rango de producción requerido.
Velocidad de producción
La salida requerida determina la configuración apropiada de la máquina.
Sin embargo, la velocidad máxima no debe considerarse independientemente de la complejidad del perfil y los requisitos de corte.
Requisitos de punzonado
Si el perfil terminado contiene agujeros, ranuras o aberturas de conexión, el proceso de punzonado debe integrarse en la línea o coordinarse con una operación separada.
Tolerancia del perfil
Los perfiles estructurales, los productos arquitectónicos y los componentes de precisión pueden tener requisitos dimensionales muy diferentes.
La tolerancia requerida determina la configuración de las herramientas y la máquina.
¿Es una máquina perfiladora completamente automática?
Una línea de perfilado se puede configurar para una producción altamente automatizada, pero el grado de automatización varía.
Un sistema básico puede requerir que los operadores:
cargar la bobina
Configurar la máquina
Ajustar guías
Recoger perfiles terminados
Una línea más automatizada puede integrar:
Desenrollado automático → Alimentación servo → Punzonado → Conformado de rollos → Corte volador → Apilamiento automático
En dicho sistema, el operador gestiona principalmente la carga de material, los parámetros de producción, la inspección de calidad y el mantenimiento de la máquina.
La automatización es particularmente útil cuando el mismo perfil se produce continuamente en grandes cantidades.
Conclusión
Una máquina perfiladora es unaSistema de conformado continuo de metal que dobla progresivamente la tira-alimentada en bobina a través de múltiples estaciones de rodillos para producir perfiles largos con una sección transversal-constante..
Su rendimiento depende de la interacción de varios sistemas: alimentación de material, rodillos formadores, bastidor de la máquina, transmisión, corte, control y-cuando sea necesario-punzonado u otros equipos auxiliares.
La tecnología se utiliza ampliamente para perfiles de construcción, paneles para techos y paredes, correas, estructuras de montaje solar, bandejas de cables, componentes de puertas, secciones de automóviles y muchas otras aplicaciones donde se requiere una geometría de sección transversal consistente y una producción continua.
El punto más importante al evaluar una máquina perfiladora es queLa máquina debe diseñarse en torno al producto y no al revés.. Antes de determinar las herramientas del rodillo y la configuración de la máquina, se deben establecer el grado del material, el espesor, la geometría del perfil, el radio de formación, las tolerancias, la velocidad de producción, los requisitos de punzonado y la longitud del acabado.
Por esta razón, el proyecto de una máquina perfiladora profesional normalmente comienza con laDibujo de perfil, especificación de materiales y requisitos de producción., seguido de simulación de conformado o diseño de herramientas, configuración de la máquina y pruebas de producción final.