Una guía completa para elegir el proceso de conformado de metales adecuado
Cuando un fabricante necesita transformar acero plano u otra lámina metálica en un perfil específico, frecuentemente aparecen dos tecnologías de conformado en el proceso de selección de equipos:perfilado y plegado de prensa.
En un nivel básico, ambas tecnologías pueden doblar metal.
Pero desde una perspectiva de ingeniería y producción, son fundamentalmente diferentes.
Una prensa plegadora normalmente procesa hojas individuales o espacios en blanco mediante operaciones de doblado controladas. Una máquina perfiladora procesa continuamente tiras o bobinas de metal a través de una secuencia de estaciones de formación, transformando gradualmente el material en una sección transversal-predeterminada.
Esta diferencia afecta a casi todas las partes de una operación de fabricación:
Preparación de materia prima
Manipulación de materiales
Secuencia de formación
Estampación
Velocidad de producción
Longitud del perfil
Perforación de agujeros
Corte
Requisitos laborales
Cambio
Automatización
Consistencia de producción
Generación de chatarra
Planificación-del espacio
Mantenimiento
Inversión inicial
Economía de producción-a largo plazo
Por este motivo, un responsable de compras no debe preguntar únicamente:
"¿Es una máquina perfiladora mejor que una plegadora?"
Una pregunta más útil es:
"¿Qué proceso de conformado se adapta a los productos, el volumen de producción, el material, las tolerancias, el flujo de trabajo y el desarrollo futuro de mi fábrica?"
Esta distinción es particularmente importante para los fabricantes que producen bandejas portacables, perfiles de montaje solar, correas C/Z, paneles para techos, paneles de pared, barandillas, canalones, perfiles de puertas, componentes de estanterías, canales estructurales y otras secciones metálicas largas.
Al mismo tiempo, las plegadoras siguen siendo extremadamente útiles para la fabricación personalizada de chapa-metal, tiradas de producción cortas, prototipos, soportes, componentes irregulares y productos con configuraciones de plegado que cambian con frecuencia.
Por lo tanto, el propósito de este artículo no es declarar un ganador universal.
Más bien, proporciona un marco práctico para comprender ambas tecnologías y determinar dónde encaja cada proceso.
No elija la máquina antes de comprender el producto
Muchos proyectos de compra de equipos comienzan en el lugar equivocado.
Un comprador puede buscar:
Precio de la máquina perfiladora
máquina de canal C
Máquina de bandejas portacables
Prensa plegadora
Dobladora hidráulica
Formadora de rodillos automática
Luego compare varias citas.
Pero la máquina no debería ser el punto de partida.
El punto de partida debe ser elproducto terminado.
Antes de seleccionar el equipo, el fabricante debe comprender:
Geometría del producto
Sección transversal-
Número de curvas
Ángulos de curvatura
Radio de curvatura
Ancho de banda
Ancho de brida
Dimensiones del labio
Costillas de refuerzo
Repujados
Agujeros
Muescas
Material
Grado de acero
Aluminio o acero inoxidable
Espesor
Fuerza de producción
Resistencia a la tracción
Revestimiento de superficie
Ancho de la bobina
Producción
Longitud terminada
Producción mensual
Producción anual
Número de tamaños de producto
Frecuencia de cambio
Velocidad de producción requerida
Calidad
Tolerancia dimensional
Rectitud
Girar
Tolerancia de posición-del agujero
Requisitos de superficie
Precisión de corte
Automatización
Carga de bobina
Alimentación
Puñetazos
formando
Corte
Apilado
Gestión de recetas
Sólo después de que se comprendan estos factores se podrá comenzar una comparación significativa entre el perfilado y la prensa plegadora.
¿Qué es el perfilado?
perfiladoes un proceso continuo de conformado en frío-en el que una tira o bobina de metal pasa a través de una serie de rodillos giratorios.
Cada estación de formación cambia gradualmente la sección-transversal del material.
En lugar de producir la geometría final en una gran deformación, la forma requerida se distribuye en múltiples etapas de formación.
Un proceso simplificado es:
Bobina → Desenrollado → Nivelación → Alimentación → Punzonado → Conformado de rollos → Corte → Descarga → Apilado
No todas las líneas contienen todos los procesos.
Es posible que un perfil simple solo necesite:
Desenrollador → Conformado → Corte
Una bandeja portacables perforada puede requerir:
Desenrollador → Nivelador → Servoalimentador → Punzonado → Perfilado → Corte → Apilado
Una línea de perfil{0}}estructural altamente automatizada puede incluir funciones adicionales como:
Carga automática de bobinas
servoalimentación
punzonado en línea
corte volador
Apilamiento automático
Recetas programables
Gestión de datos de producción.
IUWON describe sus sistemas de perfilado como personalizados en torno a la geometría del perfil, el espesor del material, la velocidad de producción, los requisitos de punzonado y la longitud del producto terminado, con posible integración de herramientas personalizadas, punzonado, corte hidráulico o servo, apilado automático, carga de bobinas y planificación de líneas de producción-.
Por qué el perfilado es diferente del plegado simple
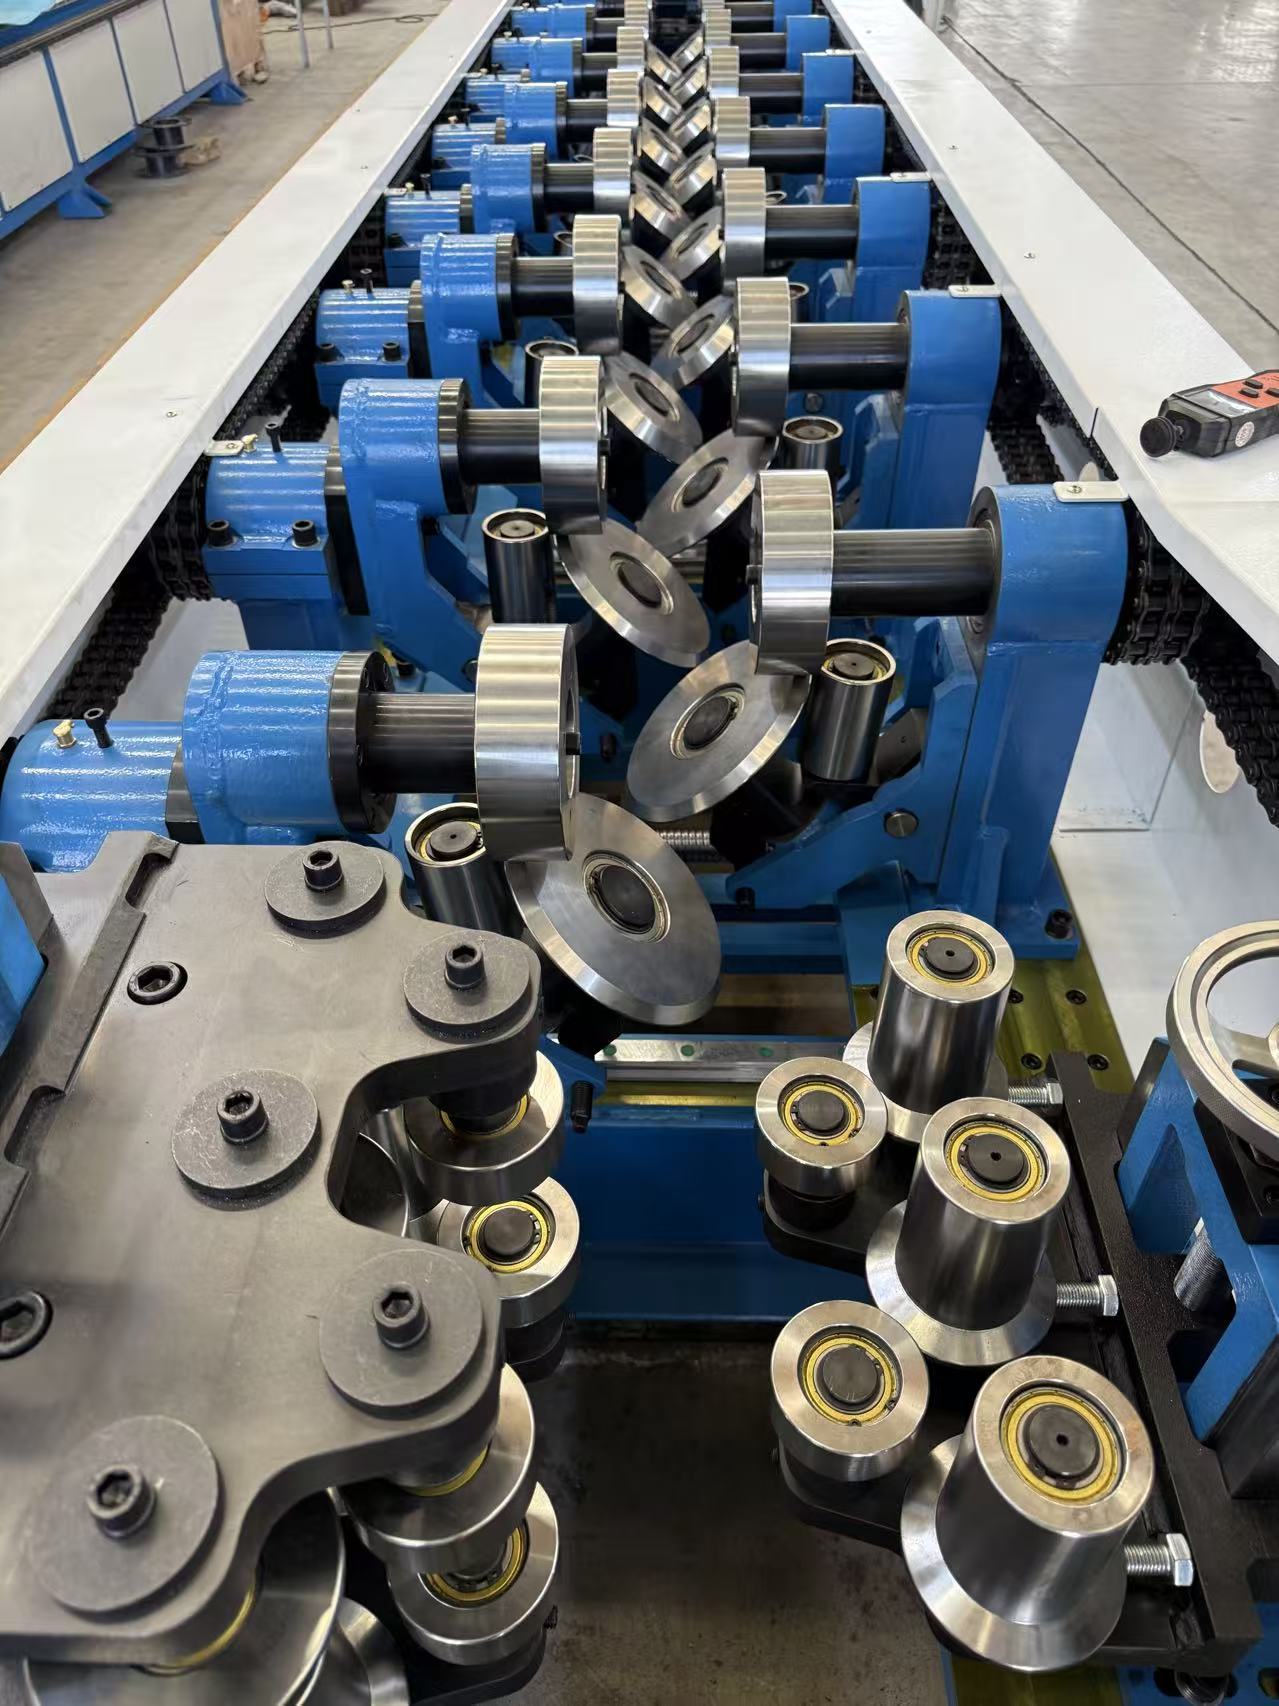
La característica definitoria del perfilado esdeformación progresiva.
Imagine una franja plana que debe convertirse en una cesárea.
El material comienza casi completamente plano.
La primera estación de laminación puede introducir una pequeña curvatura en el borde.
La siguiente estación aumenta la curva.
Las siguientes estaciones forman gradualmente las paredes laterales.
Las estaciones posteriores establecen la geometría final del ala.
Las estaciones finales calibran el perfil.
Por lo tanto, el proceso puede verse conceptualmente así:
Tira plana
→ Formación inicial del borde
→ Formación de bridas parciales
→ Formación de paredes laterales
→ Volver a formar el labio
→ Calibración final
→ Perfil terminado
Este enfoque progresivo distribuye la deformación a lo largo de un recorrido de conformado más largo.
Ésta es una de las razones por las que el perfilado es especialmente adecuado para perfiles con una sección transversal-constante.
Los ejemplos comunes incluyen:
canales C
correas Z
canales U
Secciones sigma
Secciones de sombrero
Bandejas de cables
Rieles de montaje solares
Canales de puntal
Barandillas
Perfiles para tejados
Paneles de pared
Rieles de puerta
Componentes del bastidor de almacenamiento
La cartera de productos actual de IUWON cubre muchas de estas aplicaciones de perfiles-continuos, incluidas bandejas de cables, perfiles solares, correas C/Z, barandillas, canalones, bajantes, perfiles de puertas y ventanas, perfiles de paredes y techos y perfiles de estanterías de almacenamiento.
¿Qué es una prensa plegadora?
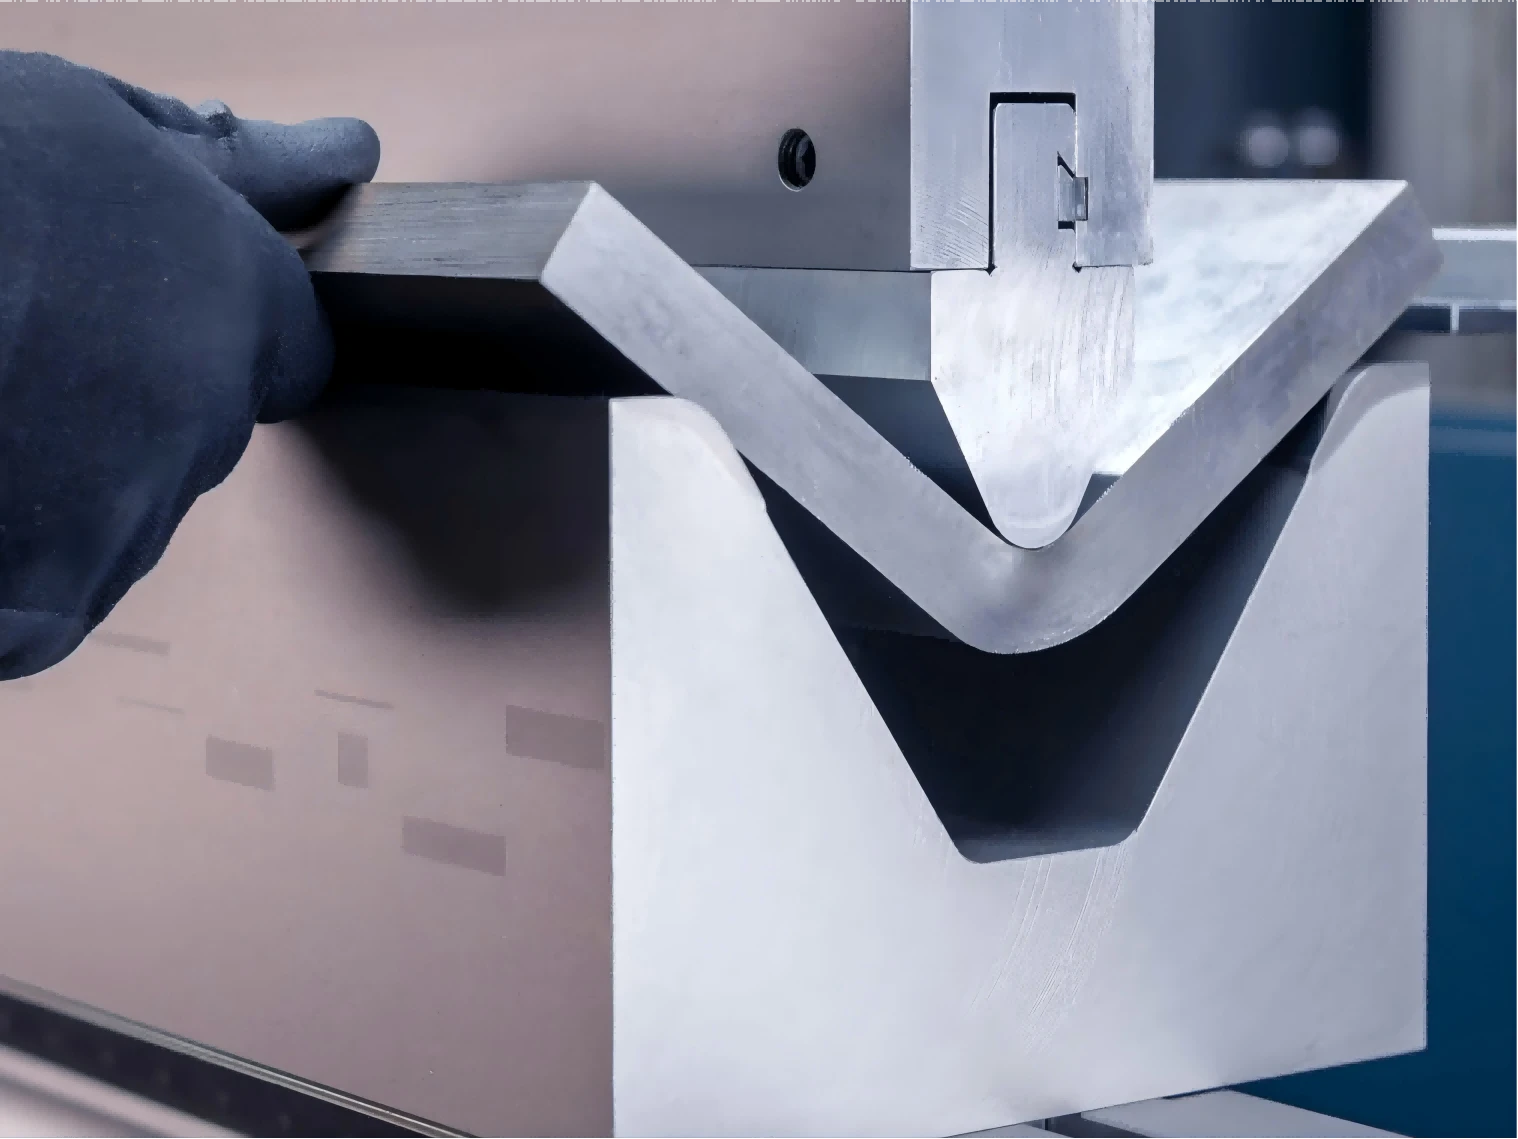
Una plegadora es una máquina diseñada para doblar piezas de chapa-metálicas individuales mediante un punzón y una matriz.
El proceso básico es:
Hoja / Espacio en blanco → Posicionamiento → Punzonar y troquelar → Doblar → Reposicionar → Doblar adicional → Pieza terminada
La máquina aplica fuerza a través del punzón mientras el troquel inferior sostiene la pieza de trabajo.
Dependiendo de la geometría del producto, un componente puede requerir:
una curva
dos curvas
cuatro curvas
Seis curvas
Múltiples operaciones de reposicionamiento
Las plegadoras CNC modernas pueden controlar:
Posición del ariete
Tope trasero
Secuencia de curvatura
Selección de herramientas
Parámetros del programa
Recetas de producción
La carga y descarga robótica también se puede integrar en sistemas avanzados.
Sin embargo, el concepto de producción fundamental sigue siendo diferente al del perfilado.
Una prensa plegadora generalmente pregunta:
¿Cómo doblamos esta parte individual?
Una línea de perfilado pregunta:
¿Cómo transformamos continuamente esta tira en el perfil requerido?
La diferencia fundamental entre las dos tecnologías
La forma más sencilla de comprender la diferencia es comparar el flujo de material.
perfilado
El material se mueve continuamente a través de la máquina.
Bobina → Conformado → Longitud terminada
La operación de conformado se distribuye en muchas estaciones.
Prensa de freno
El material está posicionado para operaciones individuales.
Hoja → Posición → Doblar → Reposicionar → Doblar → Pieza terminada
La diferencia puede parecer simple, pero tiene importantes consecuencias.
Influye:
Cómo se prepara el material
cuantas personas se necesitan
¿Cuánto tiempo tarda cada componente?
Cómo se diseñan las herramientas
Cómo está organizado el diseño de la fábrica
Cómo se implementa la automatización
Cómo se calculan los costos de producción
Componentes principales de una máquina perfiladora
Una máquina perfiladora debe considerarse como una línea de producción y no como un conjunto de rodillos.
desenrollador
El desenrollador sostiene y libera la bobina de acero.
Las posibles configuraciones incluyen:
Desenrollador manual
Desenrollador motorizado
Desenrollador hidráulico
Sistema automático de carga de bobinas.
Los parámetros importantes incluyen:
Peso de la bobina
Ancho de la bobina
Diámetro interior de la bobina
Diámetro exterior de la bobina
Rango de expansión
Método de carga
Para perfiles ligeros, puede ser suficiente un desenrollado manual o simplemente motorizado.
Para perfiles estructurales pesados, el manejo hidráulico o automatizado de la bobina se vuelve más importante.
Sistema de nivelación
El material enrollado contiene curvatura causada por el almacenamiento y bobinado de la bobina.
Un sistema de nivelación ayuda a reducir esta deformación antes del conformado.
Las configuraciones típicas incluyen:
Nivelación de cinco-rollos
Nivelación con siete-rollos
Nivelación de precisión
Configuraciones personalizadas
El objetivo no es simplemente hacer que el material sea visualmente plano.
El proceso de nivelación influye en:
Estabilidad alimentaria
Rectitud del perfil
Consistencia de formación
Precisión de corte
Estabilidad dimensional final
Un perfil puede tener herramientas de rodillos diseñadas correctamente y aun así no cumplir con los requisitos de producción si el material ingresa a la sección de conformado con una deformación excesiva.
Sistema de servoalimentación
El sistema de alimentación controla cómo la tira ingresa a la línea de formado.
Para productos sin perforación, la alimentación puede ser relativamente sencilla.
Para productos con agujeros repetidos, la precisión de la alimentación se vuelve mucho más importante.
El servosistema puede coordinar:
Longitud de alimentación
Posición del agujero
Paso del agujero
Posición de corte
Velocidad de formación
Sincronización de producción
En el caso de perfiles de montaje solar y bandejas portacables, esto puede convertirse en uno de los componentes clave de todo el sistema de producción.
Sistema de punzonado
El punzonado puede ocurrir antes del conformado, durante el conformado o mediante un proceso especialmente diseñado según el perfil.
Los requisitos típicos incluyen:
Agujeros redondos
Ranuras largas
Orificios de montaje
Perforaciones repetidas
Orificios de conexión
Muescas
Aperturas especiales
El sistema de punzonado puede ser:
Mecánico
Hidráulico
Servo-controlado
La selección depende de:
Espesor del material
Tamaño del agujero
Cantidad de agujeros
Paso del agujero
Velocidad de producción
Complejidad del patrón
Para un fabricante de bandejas portacables, por ejemplo, el sistema de punzonado puede ser tan importante como el sistema de conformado.
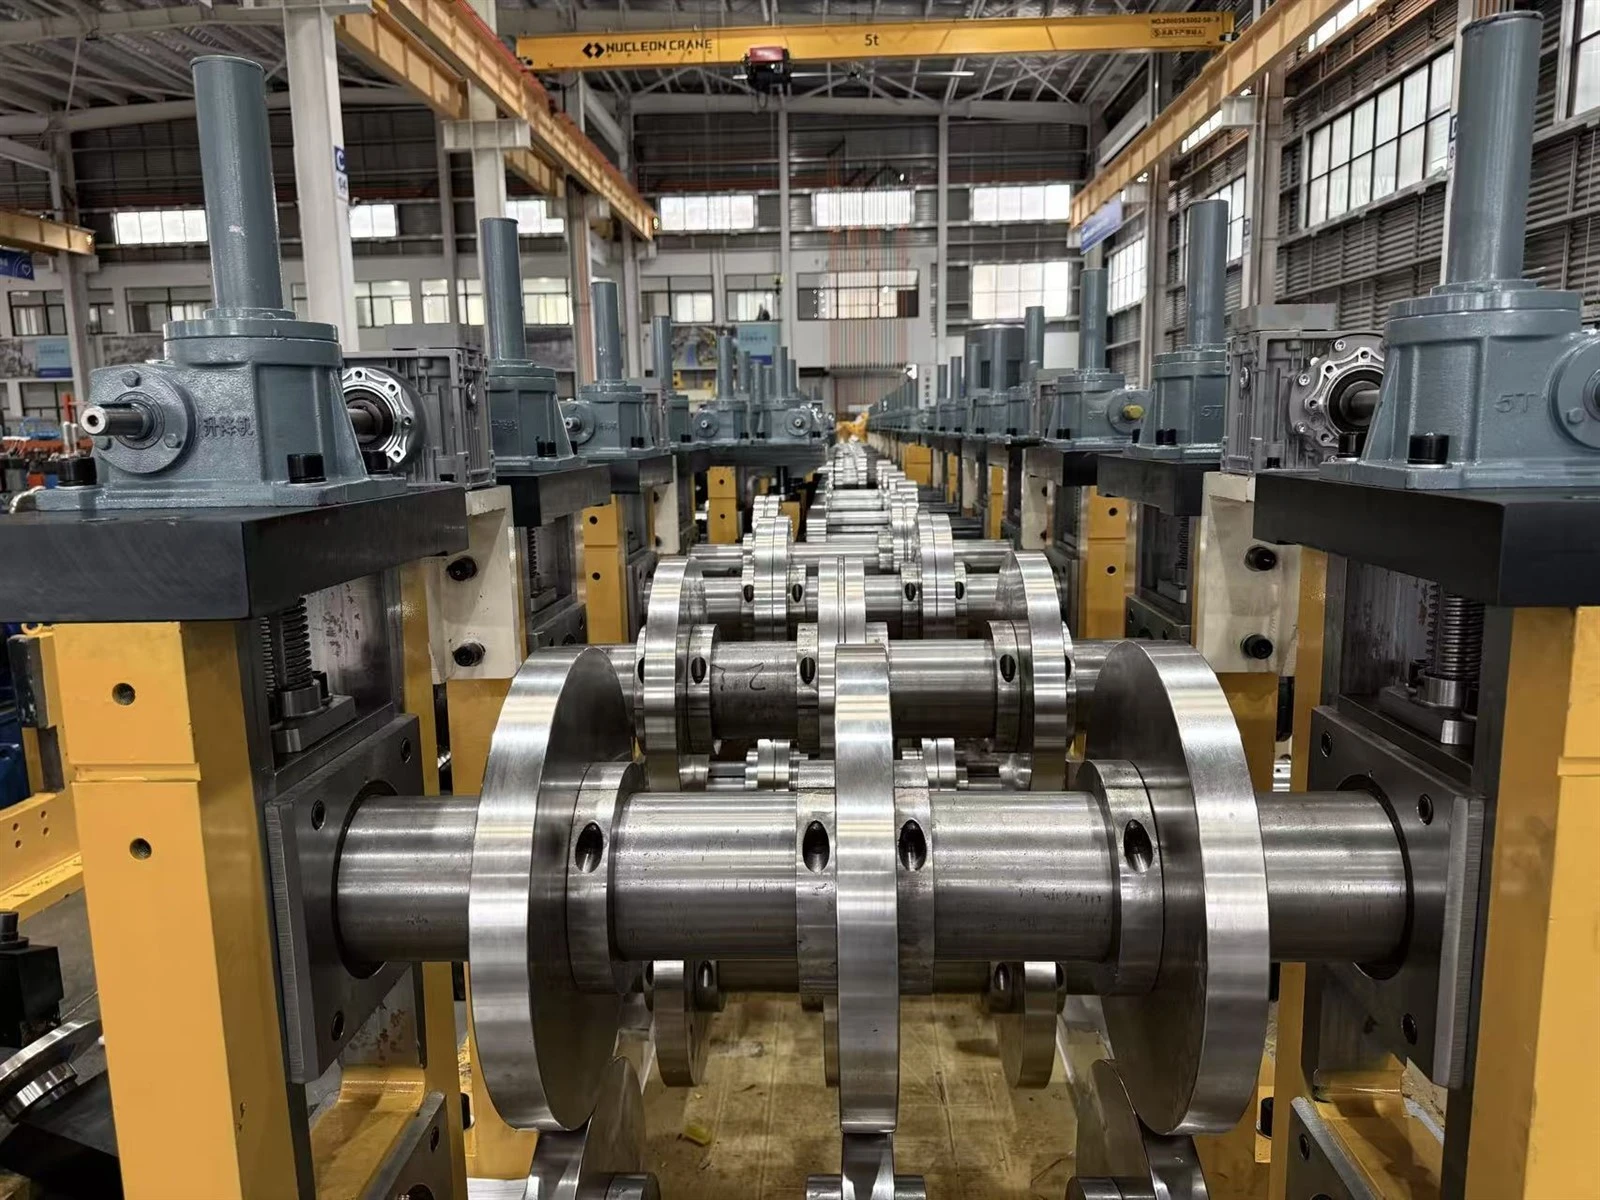
Estaciones de perfilado
Las estaciones de formado son el corazón de la máquina.
Cada estación normalmente contiene:
rollo superior
rollo inferior
Eje
Aspectos
Espaciadores
Marco de estación
El número de estaciones depende del producto.
Un canal U-simple puede requerir una secuencia de formación relativamente sencilla.
Un perfil con:
Red profunda
Bridas anchas
labios de regreso
Costillas de refuerzo
Múltiples curvas
requiere una secuencia de formación más cuidadosamente distribuida.
El objetivo no es maximizar el número de estaciones.
El objetivo es crear una secuencia de conformado que logre la geometría requerida sin causar deformación o inestabilidad excesiva.
Diseño de herramientas en rollo
Las herramientas de laminación son una de las áreas en las que una máquina perfiladora se vuelve altamente específica del producto-.
Los rodillos determinan cómo se va conformando progresivamente el material.
Los factores de diseño importantes incluyen:
Geometría del perfil
Espesor del material
Fuerza de producción
Radio de curvatura
ángulo de formación
Revestimiento de superficie
Número de estaciones
Tolerancia final
El perfil AC con un ancho nominal de 100 mm puede seguir siendo completamente diferente de otro perfil C, también denominado "100 mm".
La web puede diferir.
La brida puede diferir.
El labio puede diferir.
El radio de curvatura puede variar.
El espesor del material puede variar.
Por lo tanto, seleccionar una máquina únicamente por el nombre del perfil nominal puede resultar engañoso.
IUWON señala explícitamente en la información de su máquina de perfil C-que se debe utilizar el dibujo del perfil real para determinar las herramientas y la secuencia de conformado en lugar de depender únicamente de un tamaño de perfil nominal.
Sistema de transmisión
El sistema de transmisión transfiere potencia desde el motor de accionamiento a los rodillos formadores.
Las consideraciones típicas incluyen:
potencia del motor
Caja de cambios
Diámetro del eje
Esfuerzo de torsión
Capacidad de carga
Estabilidad de la transmisión
Los perfiles-de gran espesor requieren consideraciones mecánicas significativamente diferentes a las de las láminas delgadas para techos.
Por lo tanto, la máquina debe configurarse en función de la carga de conformado real.
Un motor más grande por sí solo no hace que una máquina sea adecuada para la producción-de gran espesor.
Sistema de corte
Después del conformado, el perfil continuo debe cortarse a la longitud requerida.
Los enfoques comunes incluyen:
Corte hidráulico-Apagado
Adecuado para muchas líneas de producción convencionales.
Corte de vuelo-Apagado
La unidad de corte se mueve coordinadamente con el material, permitiendo cortar mientras el perfil continúa moviéndose.
Esto puede resultar especialmente útil para una producción de mayor-producción.
El diseño de corte debe considerar:
Geometría del perfil
Espesor
Velocidad de corte
Longitud terminada
Deformación final
Ciclo de producción
Codificador y control de longitud
Un codificador mide el movimiento del material.
El sistema de control puede utilizar esta información para determinar cuándo se ha alcanzado la longitud requerida.
Esto se vuelve particularmente importante cuando el cliente produce:
Múltiples longitudes terminadas
Diferentes órdenes
Longitudes de corte programables
Recetas de producción automatizadas
Sin una medición precisa de la longitud, el conformado a alta-velocidad no puede garantizar automáticamente longitudes finales precisas.
Sistema de apilamiento
Después del corte, se deben recoger los perfiles terminados.
Los posibles enfoques incluyen:
recogida manual
Tabla-agotada
Apilamiento automático
Manejo de materiales personalizado
Para productos cortos, la recolección manual puede ser aceptable.
Para perfiles estructurales de 6 m, 9 m o 12 m, la manipulación se convierte en un problema de producción importante.
La máquina puede producir el perfil rápidamente, pero si los trabajadores no pueden recolectar y apilar eficientemente el material terminado, la producción real de la fábrica puede ser mucho menor de lo que sugiere la velocidad de conformado.
Control PLC y HMI
El sistema de control coordina el proceso de producción.
Las funciones pueden incluir:
Iniciar y detener
control de velocidad
Ajuste de longitud
Cantidad de producción
Coordinación de golpes
Sincronización de corte
Alarmas de falla
Almacenamiento de recetas
Ajuste de parámetros
Para la producción de múltiples-perfiles, la administración de recetas puede reducir la entrada manual repetitiva de parámetros.
Sin embargo, siempre se debe definir claramente el nivel real de automatización.
"Máquina automática" puede significar cosas muy diferentes entre proveedores.
Componentes principales de una plegadora
Una prensa plegadora tiene una arquitectura diferente.
Sus componentes principales incluyen:
Marco de la máquina
Soporta cargas de flexión.
Viga superior
Mueve el punzón hacia la pieza de trabajo.
Puñetazo
Aplica fuerza de flexión al material.
Troquel inferior
Soporta la chapa y determina parte de la geometría del plegado.
Accionamiento hidráulico o servo
Controla el movimiento del ariete.
Medidor trasero
Posiciona la pieza de trabajo.
Controlador CNC
Controla las secuencias de plegado y el posicionamiento.
Estampación
Permite realizar diferentes geometrías de plegado.
Esta estructura hace que la plegadora sea inherentemente adecuada para piezas de trabajo procesadas individualmente.
Prensa plegadora herramientas
Las herramientas para plegadoras normalmente incluyen:
Golpes
V-muere
Troqueles especiales
Herramientas segmentadas
Herramientas personalizadas
La elección de la apertura del troquel afecta a:
fuerza requerida
Radio de curvatura
Deformación del material
Dimensiones mínimas de brida
La flexibilidad de las herramientas intercambiables es una de las razones por las que las plegadoras se utilizan ampliamente en la fabricación de chapa-metal en general.
Una fábrica que produce muchos componentes únicos puede valorar más esta flexibilidad que la velocidad de producción continua.
La primera decisión de compra: ¿cómo es su producto?
Antes de comparar precios de máquinas, clasifique el producto.
Tipo A: perfiles de sección transversal-constante
Ejemplos:
canal C
correa Z
Bandeja de cables
Carril solar
Barandilla
Panel de tejado
Pista de puerta
Canal
Estos son fuertes candidatos para el perfilado.
Tipo B: Componentes doblados individuales
Ejemplos:
Soportes
Cubiertas
Platos
Viviendas personalizadas
Pequeñas piezas de soporte
Componentes de chapa-metal irregulares
Suelen ser buenos candidatos para prensa plegadora.
Tipo C: Producción Mixta
Una fábrica puede fabricar ambos.
En este caso, ambas tecnologías pueden tener cabida en la fábrica.
Longitud del producto: uno de los factores de selección más importantes
Considere dos productos.
Producto A
Un soporte de 300 mm.
Producto B
Un canal C- de 6 m.
Ambos son técnicamente productos de chapa-metal.
Pero sus requisitos de fabricación son completamente diferentes.
El soporte de 300 mm se puede manipular fácilmente como pieza bruta individual.
El canal C-de 6 m requiere:
Manipulación de materiales largos
Sección transversal-consistente
Rectitud
Estabilidad dimensional longitudinal
Corte eficiente
Cuanto más largo sea el perfil repetido, más importante será la producción continua.
Ésta es una de las razones por las que el perfilado se utiliza ampliamente para productos estructurales largos.
El volumen de producción cambia la decisión
El volumen de producción debe evaluarse junto con la geometría del producto.
Imaginemos dos empresas.
Empresa A
Produce 100 brackets personalizados por mes.
Empresa B
Produce 100.000 metros de canal estructural al mes.
Incluso si ambos productos son técnicamente "metal doblado", la economía de producción es completamente diferente.
La empresa A podrá priorizar:
Flexibilidad
Programación rápida
Configuración corta
Geometrías personalizadas
La empresa B podrá priorizar:
Salida continua
Utilización de materiales
Punzonado automatizado
Corte automático
Tiradas de producción largas
Manipulación reducida
Por tanto, el volumen de producción no es un número aislado.
Cambia el valor de todo el proceso de fabricación.
El volumen de producción no es lo mismo que la velocidad de la máquina
Este es un punto importante para los gerentes de compras.
Se puede anunciar una máquina en:
30 m/min
Pero eso no significa automáticamente que la fábrica produzca 30 metros de producto calificado cada minuto.
La producción real depende de:
Carga de bobina
Configuración
Cambio
Puñetazos
Corte
Disponibilidad de materiales
Paradas de máquinas
inspección de calidad
Apilado
Mantenimiento
Un mejor concepto es:
Producción efectiva=velocidad teórica × disponibilidad operativa real × tasa de producto-calificado.
Por este motivo, los precios de las máquinas deben evaluarse según el ciclo de producción completo y no según un número de velocidad.
Perfilado frente a prensa plegadora para utilización de material
El costo del material puede representar una parte importante del costo del producto-terminado.
El perfilado normalmente comienza con la bobina.
La prensa plegadora generalmente comienza con espacios en blanco u hojas individuales.
Esto crea diferentes requisitos de planificación-materiales.
Para el perfilado, la fábrica debe considerar:
Ancho de la bobina
corte
Utilización de la bobina
Restos de cabeza y cola
Chatarra de punzonado
Cortar-desechos
Para prensa plegadora, la fábrica debe considerar:
Tamaño de hoja
Dimensiones en blanco
Anidación
Diseño de corte
Recortar
Hoja restante
Ninguno de los procesos es automáticamente "desperdicio cero".
La pregunta correcta es:
¿Qué proceso le da a este producto en particular la mejor utilización general del material?
Perfilado versus prensa plegadora para mano de obra
El trabajo no se trata simplemente del número de personas que están al lado de la máquina.
También se trata de lo que hacen esas personas.
Es posible que el operador de una plegadora-deba:
Recoge el espacio en blanco
Colóquelo
Alinearlo
Doblar
Reposicionar
Girar
Doblar de nuevo
Inspeccionar
Mover el componente terminado
Para piezas largas o pesadas, la manipulación de materiales puede resultar físicamente exigente.
Una línea de perfilado puede cambiar gran parte del proceso hacia:
Carga de bobina
Configuración de parámetros
Monitoreo de producción
Gestión de perfil-finalizada
inspección de calidad
A medida que aumenta la automatización, la función del operador cambia del doblado manual repetido a la supervisión de la línea de producción-.
Automatización: ambas tecnologías se pueden automatizar
Sería incorrecto afirmar que sólo se puede automatizar el perfilado.
Las plegadoras modernas pueden integrar:
Control CNC
Carga robótica
Descarga robótica
Cambio automático de herramientas
Medición de ángulo
Posicionamiento automatizado de piezas
Las líneas de perfilado pueden integrar:
Carga automática de bobinas
servoalimentación
Servopunzonado
Ajuste automático de formación
corte volador
Apilamiento automático
Gestión de recetas
La diferencia importante es¿Qué se está automatizando?.
La automatización del perfilado a menudo se centra en el flujo continuo de material.
La automatización de la plegadora a menudo se centra en operaciones de manipulación y doblado de piezas individuales.
Cambio: el costo de producción oculto
Con frecuencia se subestima el cambio durante la compra de equipos.
Supongamos que una fábrica cambia el tamaño del perfil una vez cada dos semanas.
Una configuración larga puede tener un impacto relativamente pequeño.
Ahora supongamos que la fábrica cambia el tamaño del perfil ocho veces al día.
La misma configuración de máquina puede volverse mucho menos eficiente.
Por tanto, el comprador deberá calcular:
¿Cuántos cambios ocurren por turno?
Luego evalúa:
Tiempo de reemplazo de herramientas
Ajuste del rollo
Reemplazo de matriz de punzonado
Ajuste de parámetros
Pruebas después del cambio
Chatarra durante el inicio
Esto es particularmente importante para las fábricas que producen múltiples tamaños de bandejas portacables o múltiples perfiles solares.
¿Puede una máquina perfiladora producir múltiples perfiles?
A veces.
Pero la respuesta depende de la compatibilidad del perfil.
Consideremos tres perfiles:
Perfil A
C100 × 50 × 20 × 2,0 mm
Perfil B
C120 × 50 × 20 × 2,0 mm
Perfil C
Z250 × 75 × 25 × 4,0 mm
A y B pueden potencialmente compartir cierta arquitectura de máquina.
C puede requerir un sistema de formación sustancialmente diferente.
Por tanto, el número de perfiles no es información suficiente.
El equipo de ingeniería debe comparar:
Dimensiones transversales-
Espesor del material
Fortaleza
Configuración de curva
Compatibilidad de herramientas
Capacidad del eje
Rango de ajuste
Herramientas intercambiables frente a herramientas dedicadas
Hay dos estrategias generales.
Herramientas dedicadas
Un sistema de herramientas está diseñado para un perfil.
Las ventajas pueden incluir:
Configuración estable
Secuencia de formación clara
Producción predecible
Operación sencilla
Herramientas intercambiables
Se pueden instalar diferentes juegos de herramientas para rodillos en la misma plataforma de la máquina.
Esto puede resultar útil cuando varios productos son suficientemente similares.
Sin embargo, las herramientas intercambiables no deben considerarse como una flexibilidad ilimitada.
La máquina todavía tiene límites mecánicos.
El comprador debe preguntar:
¿Cuál es el rango de perfil real?
¿Cuánto tiempo lleva el cambio de herramientas?
¿Cambia el espacio entre ejes?
¿Las guías son ajustables?
¿Se comparten los sistemas de punzonado?
¿Se admiten diferentes espesores?
Por qué es importante la resistencia del material
El espesor por sí solo no define los requisitos de conformado.
Por ejemplo:
Un material de 2,0 mm con un límite elástico relativamente bajo y un acero estructural de 2,0 mm de alta-resistencia pueden requerir diferentes cargas de conformado y estrategias de herramientas.
Una mayor fuerza puede afectar:
Par requerido
recuperación elástica
Radio de curvatura
Secuencia de formación
Diseño de rollo
Carga del eje
Requisitos de corte
Por lo tanto, una cotización de máquina profesional debe preguntar por la resistencia del material cuando sea relevante.
La información de la máquina publicada por IUWON incluye el límite elástico del material entre los parámetros considerados en la configuración de la máquina, con especificaciones de equipo de ejemplo que se extienden a materiales con un límite elástico de hasta 550 MPa dependiendo de la máquina específica.
Springback: por qué es importante
Cuando el metal se dobla, tiende a recuperar parcialmente su geometría original después de que se elimina la fuerza de formación.
Esto se llama recuperación elástica.
La recuperación elástica está influenciada por:
Resistencia del material
Espesor
Radio de curvatura
ángulo de formación
Propiedades de los materiales
Método de formación
En el perfilado, la secuencia de formado se puede diseñar para controlar la deformación progresiva.
En la prensa plegadora, el programa CNC puede compensar mediante el control del ángulo de plegado-y los parámetros del proceso.
Por lo tanto, al evaluar cualquiera de las máquinas, el comprador no sólo debe preguntarse:
"¿Puede doblar este material?"
La mejor pregunta es:
"¿Cómo controla el proceso la geometría final después del retorno elástico?"
Calidad de la superficie: una cuestión importante para el acero galvanizado
Muchos perfiles industriales se fabrican a partir de:
Acero galvanizado
Acero pre-pintado
Acero inoxidable
Aluminio
Es posible que el material ya tenga un acabado superficial que debe permanecer intacto.
Por ejemplo:
Paneles para techos
Componentes de montaje solar
Bandejas de cables
Perfiles exteriores
Puede quedar expuesto a la intemperie después de la instalación.
Por lo tanto, los arañazos en la superficie pueden convertirse en algo más que un problema estético.
Las posibles causas incluyen:
Superficie de rodillo inadecuada
Desalineación
Restos de materiales
Presión de formación excesiva
Configuración de guía incorrecta
Herramientas dañadas
Por lo tanto, el proceso de conformado debe diseñarse en función de los requisitos tanto de geometría como de superficie.
Coincidencia de industrias: fabricación de bandejas portacables
La producción de bandejas portacables es un buen ejemplo de una aplicación-altamente orientada a los procesos.
Un fabricante típico de bandejas portacables puede necesitar:
50–800 mm de ancho
Diferentes alturas de paredes laterales
Múltiples patrones de perforación
Múltiples longitudes
Acero galvanizado
Alto volumen de producción
Dependiendo del diseño, la secuencia de producción puede ser:
Desenrollado → Nivelación → Servoalimentación → Punzonado → Conformado → Corte → Apilado
Actualmente, IUWON ofrece soluciones de bandejas portacables para configuraciones de escalera, perforadas, de fondo{0}}sólido, de canalización, de malla-de alambre y-de servicio pesado.
¿Qué resuelve el perfilado para los fabricantes de bandejas portacables?
El valor no es simplemente que la máquina "fabrica bandejas portacables".
Puede abordar problemas de producción específicos.
Problema 1: patrones de agujeros repetidos
El punzonado integrado puede realizar agujeros antes o durante el conformado según el diseño de la línea.
Problema 2: secciones largas terminadas
El conformado continuo reduce la necesidad de colocar repetidamente láminas largas.
Problema 3: varios tamaños
La arquitectura de herramientas y ajustes se puede diseñar en torno al rango de perfiles requerido.
Problema 4: Consistencia de la producción
La misma secuencia de formación se repite continuamente.
Problema 5: operaciones separadas
El punzonado, el conformado y el corte se pueden integrar en una sola línea.
Esta es una ventaja del flujo de producción-en lugar de una simple ventaja de especificación de la máquina.
¿Qué pasa si un fabricante de bandejas portacables utiliza una plegadora?
Una plegadora puede producir muchas configuraciones de bandejas.
Pero el proceso de producción puede requerir:
Preparación de piezas en bruto → Procesamiento de orificios → Posicionamiento → Doblado → Reposicionamiento → Doblado adicional
Para bandejas personalizadas-de bajo volumen, esto puede resultar perfectamente práctico.
Sin embargo, para bandejas estandarizadas de gran-volumen, el fabricante debe evaluar:
Carga de trabajo del operador
Tiempo del ciclo de plegado
Manipulación de hojas
Procesamiento de agujeros
Posicionamiento de piezas-largas
Coherencia de longitud-finalizada
La distinción importante es:
La viabilidad técnica no significa automáticamente la idoneidad de la producción.
Coincidencia de industrias: perfiles de montaje solar
Las estructuras de montaje solar son otra potente aplicación de perfilado-.
Los productos pueden incluir:
Rieles solares
canales C
canales U
Canales de puntal
correas
Publicaciones de soporte
Perfiles de montaje-en el suelo
La información del perfil solar de IUWON indica que las herramientas se desarrollan en torno al diseño-de secciones transversales, el espesor del material, la resistencia mecánica, el método de instalación y los requisitos de conexión, con perfiles personalizados que incluyen secciones C, U, L, Omega, Hat y otras.
¿Dónde ayuda el perfilado en la fabricación solar?
Considere un riel solar con orificios de montaje repetidos.
Una línea adecuada puede integrar:
Bobina → Nivelación → Servoalimentación → Punzonado → Conformado → Corte
Esto puede conectar la posición de:
Orificios de montaje
Longitud del perfil
formando
Corte
El resultado es un proceso de producción más sincronizado.
Para un fabricante de energía solar, esto puede reducir la necesidad de mover productos semiacabados entre máquinas independientes.
¿Dónde podría seguir siendo útil una plegadora en la fabricación solar?
Las estructuras solares también contienen componentes que no son perfiles largos y continuos.
Los ejemplos incluyen:
Soportes pequeños
Placas de conexión
Piezas de soporte especiales
Componentes de montaje personalizados
Estas partes pueden tener:
Diferentes ángulos de curvatura
Diferentes longitudes
Diferentes disposiciones de agujeros
Bajos volúmenes de producción
Para estos productos, la prensa plegadora puede ofrecer una mayor flexibilidad.
Esto ilustra un principio importante:
Una industria no necesariamente tiene una tecnología de conformado. Diferentes componentes dentro del mismo sistema de producto pueden requerir diferentes procesos.
Coincidencia de industrias: correas C/Z
Las correas C y Z son perfiles estructurales largos que se utilizan en sistemas de construcción.
Su producción suele requerir:
Sección transversal-consistente
Resistencia estructural
Longitudes repetidas
Perforación de agujeros
Múltiples tamaños de perfil
Altos volúmenes de producción
Esto coincide con la naturaleza continua del perfilado.
IUWON ofrece soluciones de conformado de correas C, Z, C/Z, Sigma, U y-de gran calibre, con su proceso de configuración de correas publicado que comienza desde el rango de tamaño del perfil, el espesor del material, los requisitos de punzonado y la capacidad de producción.
Por qué la producción de correas necesita más que "una máquina potente"
Para perfiles estructurales pesados, los compradores deben investigar:
Diámetro del eje
material en rollo
Estructura de la estación
Capacidad de transmisión
potencia del motor
Resistencia del material
Sistema de punzonado
Sistema de corte
Por ejemplo, las especificaciones generales de equipos personalizados de IUWON enumeran rangos de ejemplo como diámetro de eje de 50 a 100 mm, 10 a 30 estaciones de formación, motor principal de 7,5 a 45 kW y corte hidráulico o volante, según la máquina y la aplicación específicas.
Estos números no deben interpretarse como especificaciones universales.
Ilustran un punto importante:
Los parámetros de la máquina deben estar determinados por el perfil y los requisitos de producción.
Coincidencia de industrias: perfiles para techos
La producción de tejados suele realizarse con perfiles largos con geometría constante.
Los ejemplos incluyen:
láminas corrugadas
Paneles trapezoidales
Perfiles de costura alzada
Techos arquitectónicos personalizados
Revestimiento de paredes
El proceso de producción se adapta naturalmente al conformado continuo.
La línea puede consistir en:
Desbobinador → Nivelación → Perfilado → Corte → Apilado
El valor principal proviene de producir paneles largos de forma continua y al mismo tiempo mantener la coherencia transversal-.
Coincidencia de industrias: barandillas
La producción de barandillas requiere secciones estructurales largas.
Dependiendo del producto, la línea podrá integrar:
Manipulación de bobinas
Arrasamiento
Puñetazos
perfilado
Corte
La geometría del perfil, la resistencia del material, la disposición de los orificios y la longitud del acabado determinan la configuración de la máquina.
El objetivo clave de la producción no es simplemente doblar el acero.
Mantiene el perfil estructural requerido repetidamente durante largas tiradas de producción.
Coincidencia de industrias: canaletas y bajantes
Los canalones y bajantes tienen geometrías de perfil continuo.
Su producción puede requerir:
Acero galvanizado fino
Acero pre-pintado
Aluminio
Acero inoxidable
Secciones largas terminadas
El perfilado puede crear perfiles continuos y cortarlos en las longitudes requeridas.
En el caso de productos decorativos o arquitectónicos, la protección de las superficies adquiere especial importancia.
Coincidencia de industrias: perfiles de puertas y ventanas
Los perfiles de puertas y ventanas pueden ser más complejos.
Pueden incluir:
Múltiples curvas
Características de refuerzo
Bordes entrelazados
Pistas
Labios
Secciones en relieve
La sección transversal constante-aún hace que el perfilado sea relevante.
Sin embargo, la secuencia de formación se vuelve más crítica.
La máquina debe diseñarse alrededor del perfil exacto en lugar de una "máquina de perfil de puerta" genérica.
Coincidencia de industrias: componentes de bastidores de almacenamiento
Los estantes de almacenamiento suelen contener:
montantes
vigas
Soportes
Canales
Miembros de refuerzo
Algunos componentes son excelentes candidatos para el perfilado.
Otros pueden ser más apropiados para plegar o estampar.
Para montantes de estanterías con agujeros repetidos, una línea integrada de punzonado + perfilado puede resultar especialmente útil.
Para soportes personalizados pequeños, una plegadora puede ser más flexible.
Nuevamente, el componente-no el nombre de la industria-determina el proceso.
La misma industria puede tener diferentes requisitos de equipo
Esta es una de las conclusiones más importantes para los responsables de compras.
Consideremos la industria de la construcción.
Puede requerir:
Paneles para techos
correas
intermitentes
Soportes
Bandejas de cables
Canales estructurales
No todos estos productos se pueden evaluar con una sola regla de selección de máquina-genérica.
Panel para techos
Perfilado continuo.
Correa C/Z
Perfilado continuo.
Intermitente personalizado
Potencialmente prensa plegadora.
Soporte de conexión pequeño
Potencialmente prensa plegadora o estampado.
Bandeja de cables
A menudo, un fuerte candidato para el perfilado integrado.
Por lo tanto:
La clasificación industrial es sólo la primera capa de selección de equipos. La clasificación del producto es la siguiente capa. La clasificación de la producción es la capa final.
Un método de selección de equipos de tres-niveles
Un marco de adquisiciones útil es:
Industria
¿En qué industria estás?
Construcción
Solar
Eléctrico
Infraestructura
almacenamiento
Automotor
fabricación general
Producto
¿Qué fabrican exactamente?
Bandeja de cables
Carril solar
correa C
Barandilla
Soporte
Panel de tejado
Producción
¿Cómo lo fabricas?
Volumen
Longitud
Espesor
Patrón de agujeros
Cambio
Automatización
Tolerancia
Sólo después de comprender los tres niveles se podrá determinar la configuración correcta de la máquina.
"Estamos ampliando la producción"
Supongamos que una fábrica utiliza actualmente plegadoras.
La producción ha aumentado.
Los operadores están trabajando horas extras.
Los pedidos son cada vez más repetitivos.
Cada semana se producen los mismos perfiles.
Esta es una situación en la que la gerencia debe evaluar si una línea de perfilado dedicada puede cambiar la estructura de producción.
Las preguntas clave son:
¿Qué productos consumen más horas máquina?
¿Qué perfiles repiten con más frecuencia?
¿Qué productos requieren la mayor manipulación manual?
¿Qué productos son largos?
¿Qué productos tienen secciones transversales-estables?
¿Qué productos tienen agujeros repetidos?
Estos productos pueden ser candidatos para la conversión al perfilado continuo.
La empresa no necesariamente necesita reemplazar todas las plegadoras.
Es posible que simplemente necesite mover productos repetitivos de gran-volumen a una línea de perfilado dedicada.
"Tenemos demasiados pedidos personalizados"
Consideremos ahora lo contrario.
Una fábrica recibe:
20 clientes diferentes
30 dibujos diferentes
Pequeñas cantidades
Cambios frecuentes de geometría.
Una máquina perfiladora dedicada para cada producto crearía una gran carga de herramientas.
En esta situación, la fábrica debe evaluar si la producción de plegadoras-flexibles es más adecuada.
Esta es la razón por la que un fabricante responsable de perfilado no debería vender una máquina simplemente porque el cliente pregunta sobre el perfilado.
El papel correcto del fabricante es determinar si el proceso es apropiado.
"Necesitamos producir más con la misma mano de obra"
Este es otro problema industrial común.
Supongamos que una empresa tiene:
Operadores limitados
Pedidos crecientes
Perfiles largos
Productos repetitivos
Puede que la solución no sea simplemente contratar más trabajadores.
La empresa puede evaluar:
Manipulación automática de bobinas
servoalimentación
Punzonado en línea
Corte automático
Apilamiento automático
Gestión de recetas
Por lo tanto, una línea de perfilado puede convertirse en una forma de reestructurar el flujo de trabajo de producción.
"Nuestro producto está cambiando"
Un cliente puede decir:
"Nuestro perfil actual tiene 100 mm de ancho, pero es posible que el año que viene introduzcamos versiones de 120 mm y 150 mm".
Esto cambia el proceso de selección-de la máquina.
El comprador no sólo debería preguntarse si se puede fabricar el perfil actual.
Preguntar:
¿Puede la máquina adaptarse al ancho futuro?
¿Se pueden cambiar las herramientas?
¿Se pueden ajustar las guías?
¿Pueden los ejes soportar cargas futuras?
¿Se puede reconfigurar el punzonado?
¿Se pueden almacenar recetas de control?
¿Se necesitarán herramientas adicionales?
Aquí es donde la compra basada únicamente en la cotización de hoy puede crear limitaciones futuras.
"Necesitamos una máquina para una nueva fábrica"
Para una nueva planta de producción, la selección del equipo debe comenzar con la planificación de la producción.
La fábrica debería determinar:
Área de Materias Primas
¿Dónde se almacenan las bobinas?
Carga de bobina
¿Cómo se transportan las bobinas?
Línea de formación
¿Cuánto espacio de piso se requiere?
Producto terminado
¿Cómo se descargan los perfiles de 6 m o 12 m?
Apilado
¿Cómo se agrupan los productos?
Embalaje
¿Cómo se preparan los productos para el envío?
Logística Interna
¿Cómo se mueve el material entre etapas?
Por lo tanto, se debe diseñar una línea de perfilado como parte del flujo de trabajo de la fábrica.
La información de la solución de IUWON incluye específicamente la planificación del diseño de la línea de producción-como parte de proyectos personalizados de perfilado.
El costo real de un proceso de conformado
El precio de la máquina es sólo un componente.
Un modelo de costos más útil es:
Costo total de producción=Material + Mano de obra + Tiempo de máquina + Asignación de herramientas + Energía + Chatarra + Mantenimiento + Operaciones secundarias + Manipulación
Esta ecuación cambia según el proceso.
Para perfilado:
La inversión en herramientas puede ser significativa
La producción continua puede ser alta
El punzonado en línea puede reducir el procesamiento secundario
La mano de obra se puede concentrar en torno a la operación de la línea.
El manejo de materiales puede ser continuo
Para prensa plegadora:
Las herramientas pueden ser flexibles
Los lotes pequeños pueden ser más fáciles
La mano de obra y la manipulación pueden aumentar con múltiples curvas.
La preparación en blanco puede ser separada.
Los componentes largos pueden requerir más manipulación por parte del operador
Por lo tanto, comparar únicamente el precio de compra de la máquina puede producir conclusiones engañosas.
Por qué una "máquina barata" puede convertirse en una decisión de producción costosa
Supongamos que el proveedor A ofrece un precio de equipo más bajo.
El proveedor B ofrece un precio más alto pero incluye:
Mejor integración de punzonado
Apilamiento automático
Herramientas más adecuadas
Transmisión de mayor-capacidad
Pruebas de producción
Instalación
Formación de operadores
El comprador no debe limitarse a comparar:
Precio del proveedor A frente al precio del proveedor B
La mejor comparación es:
Capacidad de producción entregada por A versus capacidad de producción entregada por B
Esto es particularmente importante para proyectos de perfilado personalizados.
¿Qué se debe comparar entre los proveedores de perfilado?
Una comparación técnica seria debería incluir:
Mecánico
Estructura del marco
Diámetro del eje
material en rollo
Aspectos
Transmisión
Motor
Caja de cambios
formando
Número de estaciones
Secuencia de formación
Tolerancia del perfil
Protección de superficies
Puñetazos
Tipo
Precisión del agujero
Velocidad
Configuración del troquel
Corte
Hidráulico o volador
Precisión de longitud
Calidad final
Control
SOCIEDAD ANÓNIMA
HMI
servo
Codificador
Gestión de recetas
Producción
Salida probada
Cambio
Manipulación de materiales
Apilado
Servicio
Instalación
Capacitación
Piezas de repuesto
Soporte remoto
¿Qué preguntas debería hacerle al fabricante?
Antes de firmar un contrato de equipo, pregunte:
Acerca del producto
"¿Has revisado nuestro dibujo real?"
Sobre el material
"¿Ha evaluado el grado y la resistencia reales de nuestro material?"
Acerca de las herramientas
"¿Cómo se determinó la secuencia de formación?"
Acerca del punzonado
"¿Puedes probar nuestro patrón de agujeros real?"
Acerca del corte
"¿Qué método de corte se utilizará y por qué?"
Acerca de la velocidad
"¿Cuál es la producción efectiva esperada, no sólo la velocidad máxima de conformado?"
Acerca del cambio
"¿Cuánto tiempo se tarda en cambiar del Producto A al Producto B?"
Acerca de las pruebas
"¿Pueden producir muestras utilizando nuestro material antes del envío?"
Acerca del servicio
"¿Quién pondrá en marcha la máquina?"
Estas preguntas ayudan a llevar la discusión del lenguaje de ventas al lenguaje de ingeniería.
Por qué son importantes las pruebas en fábrica
Una máquina que funciona vacía demuestra muy poco.
Una máquina que produzca el perfil real del cliente es mucho más significativa.
Las pruebas deben verificar:
Ancho del perfil
Altura del perfil
Ángulos de curvatura
Rectitud
Girar
Posición del agujero
Paso del agujero
Longitud terminada
Calidad superficial
Estabilidad de producción
Para equipos personalizados, la producción de muestras es una de las etapas más útiles antes del envío.
IUWON describe las pruebas e inspección de fábrica como parte del proceso de su proyecto, y la verificación de la producción se utiliza para confirmar el conformado, el punzonado, el corte y el funcionamiento de la máquina.
¿Qué debería pasar después del parto?
Una línea de perfilado es un activo de producción, no un aparato independiente.
El comprador puede necesitar:
Instalación mecanica
Conexión eléctrica
Alineación de rollos
Configuración de parámetros
Ajuste de punzonado
Calibración de corte
Formación de operadores
Entrenamiento de mantenimiento
El objetivo no es:
Máquina entregada
El objetivo es:
Producto calificado producido continuamente.
Esta distinción es fundamental a la hora de elegir un fabricante.
IUWON: de proveedor de máquinas a proveedor de soluciones de producción
IUWON se posiciona como un fabricante centrado específicamente en el perfilado de láminas de metal-, con más de 20 años de experiencia en la industria y proyectos que prestan servicios en más de 50 países. Su sitio web público enumera categorías de productos que cubren bandejas portacables, perfiles de montaje solar, correas C/Z, techos, barandillas, canalones, puertas y ventanas, estantes de almacenamiento y otras aplicaciones de perfilado-.
Para un comprador, estas cifras no son la única consideración importante.
La pregunta más importante es:
¿Puede el fabricante entender la relación entre mi producto, mi material y mi proceso de producción?
Ahí es donde la ingeniería personalizada cobra importancia.
Lógica de ingeniería personalizada de IUWON
La información publicada por IUWON describe soluciones de máquinas personalizadas basadas en:
dibujo de perfil
Espesor del material
Velocidad de producción
Requisitos de punzonado
Longitud terminada
Capacidad de producción
Requisitos de solicitud
La estructura de la máquina, la configuración de los rodillos, el sistema de control y la sección de corte se configuran de acuerdo con estos requisitos.
Esto es importante porque una máquina perfiladora no debe seleccionarse únicamente por el nombre del producto.
Por ejemplo:
"Máquina de bandejas portacables"
no le dice lo suficiente a un ingeniero.
El ingeniero todavía necesita saber:
Ancho de la bandeja
altura lateral
Espesor
Material
Patrón de agujeros
Longitud
Salida requerida
Frecuencia de cambio
Sólo entonces se podrá configurar correctamente la máquina.
El enfoque de IUWON para los proyectos de bandejas portacables
IUWON actualmente enumera soluciones dedicadas para:
Bandejas portacables tipo escalera
Bandejas portacables perforadas
Bandejas de cables de fondo-sólido
Canalizaciones de cables
Bandejas portacables de malla de alambre
Bandejas de cables-de alta resistencia
Accesorios para bandejas portacables
Esta estructura de producto refleja una importante realidad de la ingeniería:
La "bandeja portacables" no es un único producto.
Las diferentes estructuras de bandeja crean diferentes requisitos de conformado, punzonado, soldadura, material y manipulación.
Por ejemplo, las bandejas portacables de fondo-sólido pueden requerir un control de formación específico porque la placa inferior continua afecta el soporte del cable, la alineación, la distribución de carga y la conexión entre las secciones de la bandeja. La información de la bandeja de fondo sólido-de IUWON identifica el ancho, la altura lateral, el espesor, el material, el tratamiento de la superficie, la longitud de corte y el procesamiento adicional, como punzonado, estampado y refuerzo de nervaduras, como factores de personalización.
Enfoque de IUWON para proyectos de perfil solar
Los sistemas de montaje solar contienen múltiples perfiles estructurales.
La cartera actual de IUWON incluye:
Canales de puntal solar
Rieles de montaje solares
correas solares
Soportes de montaje fotovoltaico
Perfiles de montaje fotovoltaicos
Estructuras de montaje en el suelo.
Accesorios de montaje solar
La información de ingeniería de su perfil fotovoltaico enfatiza:
Sección transversal-
Espesor del material
Resistencia mecánica
Método de instalación
Requisitos de conexión
antes de desarrollar el diseño de herramientas de rollo.
Este enfoque es útil porque la industria solar a menudo tiene perfiles que parecen similares pero realizan funciones estructurales diferentes.
El enfoque de IUWON para los proyectos de correas
Para correas, la discusión de ingeniería puede involucrar:
Geometría C o Z
Ancho de banda
Dimensiones de brida
tamaño de labios
Espesor
Fortaleza
Puñetazos
Longitud terminada
Cambio de perfil
El proceso de correas publicado por IUWON comienza con el rango de tamaño del perfil, el espesor del material, los requisitos de punzonado y la capacidad de producción, seguido de la propuesta técnica, la confirmación de la solución, la fabricación, las pruebas y la entrega.
Este es el tipo de proceso que un comprador debe esperar de un proveedor profesional de perfilado.
Mayor capacidad de fabricación y suministro de IUWON
Según el sitio web actual de IUWON, la empresa se centra en maquinaria perfiladora y al mismo tiempo conecta a los clientes con productos-formados en rollo y recursos seleccionados de bobinas metálicas a través de su red de socios. Su perfil de empresa pública indica más de 20 años de experiencia en la industria, un área de fábrica reportada de más de 3 millones de metros cuadrados, ventas anuales superiores a 50 millones y servicio a más de 50 países.
Para los compradores de equipos, la conclusión relevante es la posibilidad de trabajar con un proveedor que entiende más que la máquina formadora individual.
La cadena de producción más amplia incluye:
Bobina de metal → Equipo de formación → Perfil terminado → Aplicación
Comprender esta cadena puede hacer que la comunicación técnica sea más efectiva.
¿Qué debe proporcionar una fábrica profesional de perfilado?
Una relación completa con un proveedor se puede dividir en cuatro etapas.
Etapa 1 - Ingeniería antes del pedido
El fabricante debería ayudar a evaluar:
Dibujo del producto
Material
Espesor
Fortaleza
Volumen de producción
Puñetazos
Corte
Automatización
Etapa 2 - Fabricación de máquinas
El fabricante deberá gestionar:
fabricacion mecanica
herramientas de rollo
Transmisión
sistema hidráulico
control electrico
Asamblea
Etapa 3 - Prueba
La fábrica debe verificar:
Perfil
Puñetazos
Corte
Velocidad
Estabilidad
Etapa 4 - Instalación y soporte
El proveedor debe soportar:
Instalación
Puesta en servicio
Capacitación
Piezas de repuesto
Asistencia técnica
Ésta es la diferencia entre comprar una máquina y establecer una solución de producción.
La importancia de una fuente de fabricación real
Al comprar una máquina perfiladora personalizada, la distinción entre una empresa comercial y un fabricante puede ser importante.
Un fabricante con-capacidades internas de ingeniería y producción puede coordinar directamente:
Estampación
Diseño mecánico
diseño electrico
Pruebas de producción
Modificaciones
Solución de problemas
Para proyectos personalizados, esto puede reducir las capas de comunicación.
Sin embargo, el comprador debe verificar las capacidades reales en lugar de confiar únicamente en la identidad declarada de la empresa.
Las preguntas útiles incluyen:
¿Dónde se fabrica la máquina?
¿Dónde se producen los rollos?
¿Quién diseña las herramientas?
¿Dónde se realizan las pruebas?
¿Puede la fábrica modificar la máquina?
¿Puedo inspeccionar la línea de producción?
¿Puedes probar mi material?
Por qué la personalización es más importante que el nombre de la máquina
Considere dos clientes.
Cliente A
Produce:
C100 × 50 × 20 × 1,5 mm
Cliente B
Produce:
C300 × 80 × 30 × 4,0 mm
Ambos pueden buscar:
"Máquina perfiladora de perfiles C".
Pero estas máquinas no deberían ser necesariamente idénticas.
Las diferencias pueden incluir:
Diámetro del eje
Dimensiones del rollo
Estructura de la estación
potencia del motor
Transmisión
Estampación
Puñetazos
Corte
Manipulación de materiales
Por este motivo, la compra profesional de máquinas debe comenzar por el perfil.
Una lista de verificación de adquisiciones detallada
Antes de solicitar cotizaciones, prepare:
Dibujo del producto
Sección transversal-
Dimensiones
Radio de curvatura
Tolerancia
Material
Calificación
Espesor
Fuerza de producción
Resistencia a la tracción
Revestimiento
Bobina
Ancho
Diámetro interior
Diámetro exterior
Peso
Producción
Metros por hora
Metros por mes
Horas de trabajo
Número de turnos
Puñetazos
Diámetro del agujero
Ancho del agujero
Paso del agujero
Patrón de agujeros
Tolerancia del agujero
Corte
Longitudes terminadas
Tolerancia de longitud
Frecuencia de corte
Gama de productos
Número de perfiles
Rango de tallas
Rango de espesor
Automatización
Carga de bobina
Puñetazos
Corte
Apilado
Gestión de recetas
Fábrica
Voltaje
Frecuencia
Espacio disponible
Capacidad de la grúa
Manipulación de materiales
Preguntas que debe hacerse antes de comprar
Acerca de su negocio
¿Qué productos generan la mayor parte de nuestras ventas?
Acerca de la producción
¿Qué productos se repiten con más frecuencia?
Sobre el trabajo
¿Qué procesos consumen más tiempo del operador?
Acerca de la calidad
¿Dónde suelen ocurrir los errores dimensionales?
Acerca de los materiales
¿Dónde se produce la mayor cantidad de chatarra?
Acerca de la automatización
¿Qué operaciones son actualmente manuales?
Acerca del crecimiento futuro
¿Qué productos es probable que aumenten en volumen?
Acerca del equipo
¿Qué productos merecen líneas de producción dedicadas?
Estas preguntas a menudo pueden revelar más que simplemente comparar diez cotizaciones de máquinas.
Cuando el perfilado se vuelve particularmente atractivo
El perfilado merece una evaluación seria cuando se cumplen la mayoría de las siguientes condiciones:
Sección transversal-constante
perfil largo
Producción repetida
Volumen medio/alto
Material alimentado en bobina-
Patrones de agujeros repetidos
Corte de longitud-fija
Necesidad de automatización
Diseño de producto estable
Alta implicación laboral en el proceso actual.
Cuantas más condiciones se apliquen, más significativa se vuelve una solución de formación continua.
Cuando el frenado con prensa se vuelve particularmente atractivo
La plegadora merece una evaluación seria cuando el entorno de producción incluye:
Pedidos de bajo volumen-
Cambios frecuentes de diseño
Muchas piezas únicas
Componentes cortos
Prototipos
Geometrías personalizadas
Diferentes ángulos de curvatura
Fabricación individual de chapa-metal
Nuevamente, esta no es una regla absoluta.
Es un marco para decidir dónde investigar más a fondo.
Cuándo se deben utilizar ambas tecnologías
Muchas fábricas maduras no tratan el perfilado y la prensa plegadora como competidores.
En cambio, asignan productos según las características de producción.
Departamento de perfilado
Manijas:
Perfiles estandarizados
Productos de gran-volumen
Perfiles largos
Patrones de agujeros repetidos
Departamento de plegadora
Manijas:
Componentes personalizados
Prototipos
Piezas de bajo-volumen
geometría irregular
Esto puede crear un sistema de producción más flexible que intentar forzar que cada producto pase por una tecnología.
Una forma más avanzada de comparar los dos procesos
En lugar de preguntar:
¿Qué máquina es más rápida?
Preguntar:
1. ¿Qué proceso tiene menos operaciones?
2. ¿Qué proceso tiene menos transferencias de material?
3. ¿Qué proceso requiere menos pasos de posicionamiento manual?
4. ¿Qué proceso produce menos desperdicio de instalación?
5. ¿Qué proceso mantiene la tolerancia requerida de manera más consistente?
6. ¿Qué proceso integra más eficazmente el punzonado?
7. ¿Qué proceso maneja mejor la longitud de mi producto?
8. ¿Qué proceso puede adaptarse a mis futuros productos?
9. ¿Qué proceso requiere menos procesamiento secundario?
10. ¿Qué proceso se adapta a la estructura laboral de mi fábrica?
Esto crea una comparación de producción mucho más útil.
Perfilado frente a prensa plegadora: tabla comparativa detallada
| Factor de evaluación | perfilado | Prensa de freno |
|---|---|---|
| Materia prima | Bobina/tira | Hoja/en blanco |
| Flujo de materiales | Continuo | Intermitente |
| Principio de formación | conformado progresivo | Doblado de troqueles-punzonados |
| Producto típico | Perfiles continuos | Componentes individuales |
| Longitud del perfil | Fuerte para perfiles largos | El manejo se vuelve importante |
| Sección transversal- | Perfil constante | Geometría flexible |
| Volumen de producción | Volumen medio/alto | Volumen bajo a medio suele ser adecuado |
| Personalización | Herramientas específicas del producto- | Flexibilidad de alto nivel- |
| Cambio | Depende del diseño de herramientas | Generalmente flexible |
| Integración de agujeros | Fuerte potencial | Puede requerir un proceso separado |
| Integración de corte | Fuerte potencial | Depende del sistema |
| Manipulación de materiales | Continuo | Partes individuales |
| Automatización | Alto | Alto |
| Patrón laboral | Monitoreo/manejo de línea | Posicionamiento/manipulación |
| Estampación | herramientas de rollo | Perforar/morir |
| Perfiles largos y repetitivos | Fuerte | Posible |
| Piezas cortas personalizadas | Menos eficiente en muchos casos | Fuerte |
| Trabajo de prototipo | Limitado | Fuerte |
| Producción estandarizada | Fuerte | Posible |
| Múltiples piezas únicas | Limitado | Fuerte |
| Ingeniería inicial | Producto-específico | Más generales |
| Integración de líneas de producción- | Alto | Moderado/alto |
| Mejor base de evaluación | linea completa | Máquina + utillaje + manipulación |
Un árbol de decisiones para directores de compras
Haga las siguientes preguntas en orden.
Pregunta 1
¿Tiene el producto una sección transversal-constante a lo largo de su longitud?
En caso negativo, evalúe el frenado de la prensa y otros métodos de formación.
Si es así, continúe.
Pregunta 2
¿El producto se produce repetidamente?
En caso negativo, evalúe si se justifica económicamente el uso de herramientas especiales para rodillos.
Si es así, continúe.
Pregunta 3
¿El producto es relativamente largo?
En caso afirmativo, el perfilado se vuelve cada vez más relevante.
Pregunta 4
¿Hay agujeros repetidos?
En caso afirmativo, evalúe el punzonado integrado.
Pregunta 5
¿Está aumentando el volumen de producción?
En caso afirmativo, evalúe la automatización y la producción continua.
Pregunta 6
¿Se requieren varios tamaños de perfil?
En caso afirmativo, evalúe la compatibilidad de las herramientas y la arquitectura de cambio.
Pregunta 7
¿El perfil cambiará con frecuencia?
En caso afirmativo, preste especial atención a los costos de herramientas y cambios.
Este árbol de decisiones puede evitar muchas compras de equipos inadecuados.
Los errores más comunes en la compra de equipos
Error 1: comparar únicamente el precio de la máquina
El precio no describe la capacidad de producción.
Error 2: comparar solo la velocidad máxima
La velocidad máxima no es una producción efectiva.
Error 3: ignorar la resistencia del material
Dos materiales con el mismo espesor pueden tener un comportamiento de conformado diferente.
Error 4: ignorar los golpes
El punzonado puede convertirse en una parte importante de la producción.
Error 5: ignorar el cambio
Una máquina que funciona bien para un perfil puede resultar ineficiente si se cambia diez veces al día.
Error 6: ignorar productos futuros
El producto de hoy puede no ser el producto de mañana.
Error 7: elegir por nombre de máquina
La "máquina del canal C" no es suficiente información.
Error 8: no probar el material real
La ingeniería teórica no es lo mismo que la verificación de la producción.
Error 9: ignorar la manipulación del producto terminado
El conformado rápido es inútil si los productos terminados no se pueden recolectar de manera eficiente.
Error 10: ignorar el soporte-posventa
Una máquina es un activo de producción-a largo plazo.
La información que convierte una consulta general en una consulta de ingeniería
Compare estas dos consultas.
Consulta A
Necesitamos una máquina de canal C. Por favor enviar precio.
El proveedor tiene información limitada.
Consulta B
Necesitamos producir un perfil C con un alma de 120 mm, alas de 50 mm y labios de 20 mm, espesor de material de 2,0 a 2,5 mm, acero galvanizado, límite elástico de aproximadamente 350 MPa. Las longitudes terminadas son de 6 my 9 m. Se requieren seis orificios de montaje en posiciones definidas. El objetivo de producción mensual es de 80.000 metros. Esperamos tres tamaños de perfil similares en el futuro.
Esta consulta permite a un equipo de ingeniería comenzar a diseñar una solución real.
La calidad de la información técnica inicial incide directamente en la calidad de la propuesta de equipamiento.
Por qué un buen proveedor le hará muchas preguntas
Algunos compradores pueden sentir que un fabricante está haciendo demasiadas preguntas.
En realidad, esto puede ser una señal positiva.
Si un proveedor pregunta:
¿Qué material?
¿Qué espesor?
¿Qué fuerza?
¿Qué perfil?
¿Qué longitud?
¿Qué agujeros?
¿Qué volumen de producción?
¿Qué tolerancia?
¿Qué fuente de alimentación?
¿Qué automatización?
el proveedor está tratando de comprender el problema de producción.
Una máquina no puede diseñarse adecuadamente sin esta información.
Desde qué puede empezar un proyecto IUWON personalizado
No es necesario que el punto de partida sea un modelo de máquina.
Puede comenzar desde:
Dibujo de su producto
Entonces:
Material
↓
Objetivo de producción
↓
Cálculo de formación
↓
Diseño de herramientas
↓
Configuración de la máquina
↓
Punzonado / Corte
↓
Automatización
↓
Pruebas
↓
Instalación
Esta es la cadena de ingeniería detrás de un proyecto de perfilado personalizado.
Por qué el equipo perfilador es una decisión de producción-a largo plazo
Normalmente no se compra una máquina perfiladora para un lote de producción.
Puede permanecer en funcionamiento durante muchos años.
Por tanto, los compradores deberían considerar:
Producto actual
¿Qué hacemos hoy?
Capacidad actual
¿Cuánto producimos hoy?
Producto futuro
¿Qué podemos agregar?
Espesor futuro
¿Se necesitará material más pesado?
Automatización futura
¿Necesitaremos menos mano de obra?
Producción futura
¿Aumentará la producción?
Idealmente, la máquina debería diseñarse con un margen razonable para futuras necesidades comerciales sin pagar por capacidad innecesaria.
Perspectiva final de ingeniería
El perfilado y la prensa plegadora resuelven diferentes problemas de producción.
Una plegadora ofrece al fabricante un control flexible sobre los componentes de chapa-metal individuales.
Una línea de perfilado ofrece al fabricante un método continuo para producir perfiles repetidos.
Ninguna de las dos tecnologías debería seleccionarse simplemente porque es más rápida, más barata, más nueva o más automatizada.
El proceso correcto está determinado por la relación entre:
Geometría del producto
Material
Volumen de producción
Longitud del producto
Tolerancia
Requisitos de punzonado
Cambio
Automatización
Producción futura
Ésta es la base de una decisión técnicamente sólida sobre el equipamiento.
Si su producto es un perfil metálico continuo, comience con el dibujo
Si estás produciendo:
Bandejas de cables
Rieles de montaje solares
correas C/Z
Perfiles para tejados
Paneles de pared
Barandillas
Canalones
Bajantes
Pistas de puerta
Perfiles de estanterías de almacenamiento
Canales estructurales
Perfiles C/U/Z/Sombrero/Omega personalizados
El primer paso más útil es no preguntar:
"¿Cuánto cuesta una máquina perfiladora?"
En su lugar, proporcione:
Dibujo de perfil + material + espesor + objetivo de producción + longitud terminada + requisitos de punzonado.
Estos detalles permiten al fabricante de la máquina evaluar si el producto debe utilizar:
Herramientas de rollo dedicadas
Herramientas intercambiables
conformado ajustable
Punzonado en línea
corte hidraulico
corte volador
Apilamiento automático
Integración de línea personalizada
IUWON: Construyendo la máquina alrededor de su producción
El actual posicionamiento de ingeniería de IUWON se basa en soluciones personalizadas de perfilado en lugar de tratar a cada cliente como un{0}}comprador de máquinas estándar.
La información publicada por la empresa indica que las líneas personalizadas se desarrollan en función de los dibujos, la capacidad y los requisitos de aplicación del cliente, mientras que su cartera cubre bandejas de cables, energía solar, correas, techos y otras aplicaciones de perfil-continuo.
Para un comprador, eso significa que la conversación puede comenzar con el problema de producción.
Por ejemplo:
"Actualmente utilizamos plegadoras para producir este perfil de 6 metros, pero la mano de obra se está convirtiendo en un cuello de botella".
o:
"Tenemos tres tamaños de bandejas portacables y necesitamos un punzonado automático".
o:
"Producimos correas C y Z y queremos reducir los cambios manuales de perfil".
o:
"Necesitamos un perfil solar que no está disponible como máquina estándar."
Estos son problemas de ingeniería.
La configuración del equipo debe desarrollarse a partir de esos problemas.
Lo que IUWON puede ayudar a evaluar
Con base en la información actual de sus productos y soluciones, IUWON puede evaluar requisitos personalizados que involucran:
Perfil
C
Z
U
Sigma
Sombrero
Omega
Bandeja de cables
perfil solar
Perfil de tejado
Barandilla
Perfil de puerta/ventana
Otras secciones personalizadas
Procesos de producción
desenrollado
Arrasamiento
Alimentación
Puñetazos
perfilado
Corte
Descargar
Apilado
Control
SOCIEDAD ANÓNIMA
HMI
servoalimentación
Medición del codificador
Parámetros de producción programables
Producto-Requisitos específicos
Múltiples tamaños de perfil
Diferentes longitudes
agujeros repetidos
Secciones personalizadas
Diferentes espesores de material
La configuración exacta debe confirmarse a través de los datos de producto y material del cliente.
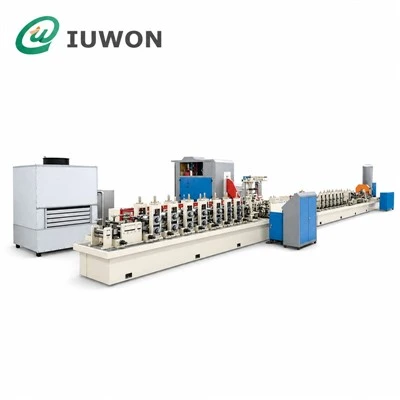
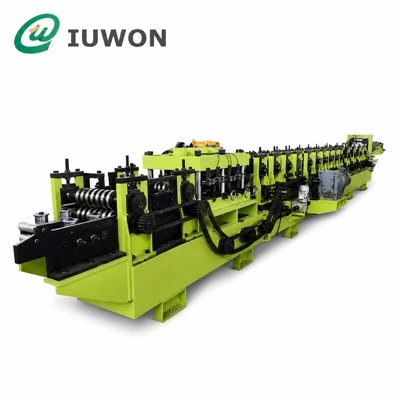

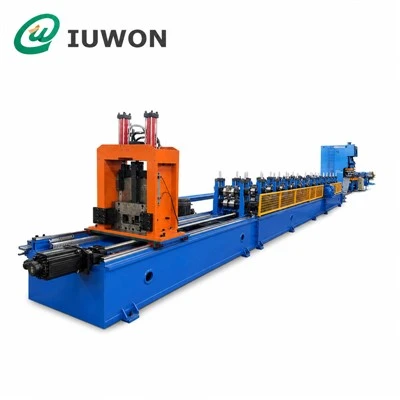
Lo que un comprador debe esperar de un fabricante profesional
Un proveedor profesional de perfilado no sólo debe responder:
"Sí, podemos lograrlo".
Una respuesta técnica más contundente debería explicar:
Por qué el producto es adecuado para el perfilado
Cómo entrará el material en la línea.
Cómo se irá formando progresivamente el perfil
Dónde se producirán los golpes
Cómo se sincronizará el corte
Cómo se cambiarán los diferentes perfiles
Cómo se manejará el producto terminado
¿Cuál es la producción esperada?
Qué información queda por confirmar
Así es como un proveedor de máquinas se convierte en socio de ingeniería.
De "comprar una máquina" a "crear una capacidad de producción"
Esta es quizás la conclusión más importante de toda la comparación.
Un comprador en realidad no está comprando:
Máquina formadora de rollos
o:
Prensa plegadora
El comprador está adquiriendo una forma de transformar la materia prima en un producto terminado.
Por tanto, la comparación real debería ser:
Sistema de producción A
Hoja → Corte → Manipulación → Prensa plegadora → Reposicionamiento → Manipulación → Inspección
versus:
Sistema de producción B
Bobina → Desenrollado → Nivelación → Punzonado → Conformado de rollos → Corte → Apilamiento
La pregunta es:
¿Qué sistema se adapta mejor a nuestro producto, volumen de producción, requisitos de calidad, estructura laboral y negocio futuro?
Esa es una decisión de compra mucho más significativa.
Lista de verificación final: antes de tomar la decisión
Antes de seleccionar la perfiladora o prensa plegadora, responda estas 15 preguntas:
¿Cuál es la sección transversal-exacta del producto?
¿La sección transversal-es constante?
¿Cuál es la longitud del producto?
¿Qué material se utilizará?
¿Cuál es el espesor del material?
¿Cuál es la resistencia del material?
¿Cuántas piezas o metros se producen mensualmente?
¿Cuántos tamaños de producto se requieren?
¿Con qué frecuencia cambian los productos?
¿Se requieren agujeros?
¿Se puede integrar el punzonado?
¿Qué tolerancia de longitud-terminada se requiere?
¿Cómo se manejarán los productos terminados?
¿Qué nivel de automatización se requiere?
¿Qué productos se pueden agregar en el futuro?
Si se responden estas preguntas, el proceso de selección de equipos se vuelve mucho más objetivo.
Conclusión: El perfilado frente a la prensa plegadora es una decisión de producción, no una competencia de máquinas
El perfilado y la prensa plegadora son importantes tecnologías-de conformado de metales.
La diferencia no es simplemente:
Rollos vs Punch and Die.
La diferencia más profunda es:
Producción continua vs conformado individual.
El perfilado se basa en la idea de que una sección transversal-definida se puede producir de forma repetida y continua.
La prensa plegadora se basa en la idea de que las hojas individuales se pueden colocar y doblar en diferentes geometrías.
Para un fabricante que produce miles de metros de bandejas portacables, carriles solares, correas C/Z, barandillas o perfiles para tejados, la filosofía de producción continua del perfilado puede ser muy relevante.
Para un fabricante de metales personalizado que produce pequeñas cantidades de muchos componentes diferentes, la flexibilidad de la plegadora puede ser muy relevante.
Para fábricas con carteras de productos mixtas, ambas tecnologías pueden coexistir.
Por tanto, la respuesta correcta proviene del producto y del proceso de producción.
No del folleto de la máquina.
No de la cotización más baja.
No desde la velocidad más alta anunciada.
Y no desde el supuesto de que una tecnología sea universalmente mejor.
El enfoque más confiable es comenzar con el problema de producción real.
¿Qué estás haciendo?
¿Qué material estás usando?
¿Cuánto dura el producto terminado?
¿Cuantos necesitas producir?
¿Con qué frecuencia cambia el producto?
¿Requiere perforación?
¿Qué tolerancia se debe alcanzar?
¿Cuánta automatización necesitas realmente?
Una vez respondidas estas preguntas, la elección entre perfilado y prensa plegadora se convierte en una decisión de ingeniería más que en una comparación de ventas.
Y cuando la respuesta apunta hacia el perfilado continuo, el siguiente paso debería ser igualmente práctico:
Comience con el dibujo del perfil.
Proporcione al fabricante el perfil, el material, el espesor, el objetivo de producción, los requisitos de punzonado, las longitudes de acabado y la gama de perfiles futura esperada.
A partir de ahí, un fabricante profesional de perfilado puede trabajar desde el producto terminado hasta la secuencia de formado, las herramientas, la estructura de la máquina, el sistema de punzonado, el método de corte, la automatización, las pruebas y la línea de producción final.
Ese es el enfoque que utiliza IUWON para proyectos de perfilado personalizados: comenzando con los requisitos de producción y producto del cliente, y luego desarrollando la configuración de la máquina en torno a la aplicación real. Actualmente, IUWON ofrece aplicaciones que incluyen bandejas portacables, estructuras de montaje solar, correas C/Z, techos, barandillas, canalones, puertas y ventanas, sistemas de almacenamiento y perfiles personalizados. La información pública de su empresa indica más de 20 años de experiencia en la industria y servicio en más de 50 países.
Si actualmente está comparando una máquina perfiladora con una plegadora, el siguiente paso más útil no es necesariamente otro catálogo de máquinas.
Es una discusión de ingeniería basada en su producto real.
Envía el dibujo del perfil.
Especifique el material.
Definir el objetivo de producción.
Explicar los requisitos de punzonado y corte.
A partir de ahí, se puede evaluar el proceso de producción correcto-y si el perfilado es la dirección adecuada, el equipo se puede diseñar en torno al producto en lugar de forzarlo a adaptarse a una máquina estándar.