

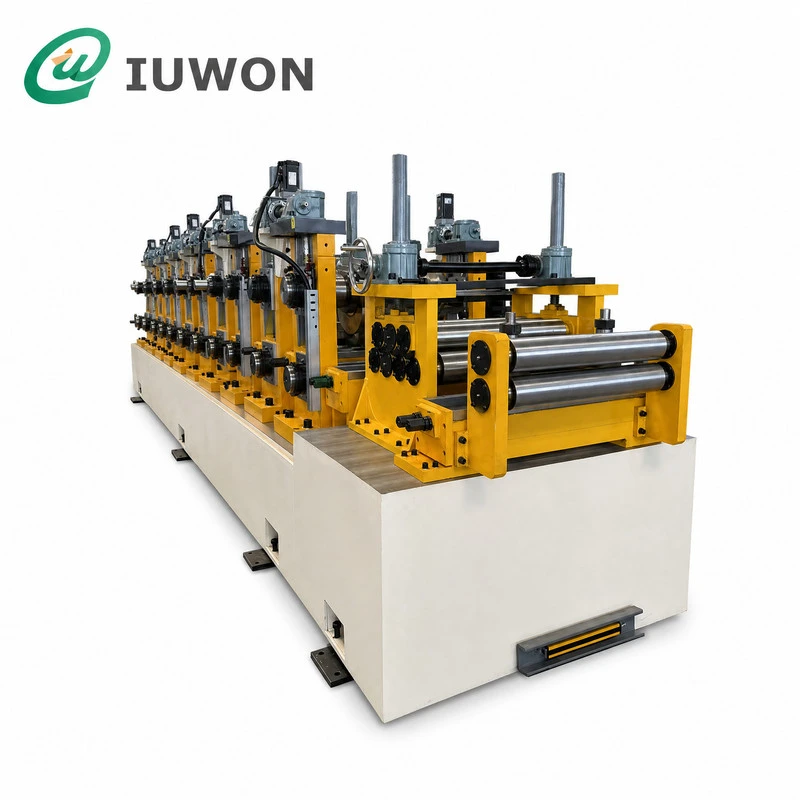
Hangzhou IUWON Technology Co., Ltd. es uno de los fabricantes y proveedores de equipos perfiladores de metal más confiables de China. Con abundante experiencia, le damos una calurosa bienvenida para que compre equipos perfiladores de metal hechos a medida en nuestra fábrica. Buen servicio y precio razonable están disponibles.
La línea de producción comienza con la carga de la bobina. El desenrollador libera el material a un ritmo controlado, después de lo cual la tira pasa por una sección de nivelación y guía.
A continuación, los soportes de formación dan forma progresivamente a la tira. Cada estación de rodillos realiza una cantidad limitada de deformación, lo que permite que la sección transversal-final se desarrolle gradualmente en lugar de forzar toda la curvatura en una sola operación.
Un proceso estándar puede incluir:
Carga de bobinas → Desenrollado → Nivelación → Guiado → Punzonado → Formación de rollos → Corte-Apagado → Descarga
El punzonado se puede colocar antes de formar cuando los agujeros están ubicados en porciones planas de la tira. Para determinados perfiles, también se puede incorporar procesamiento de postformación adicional.
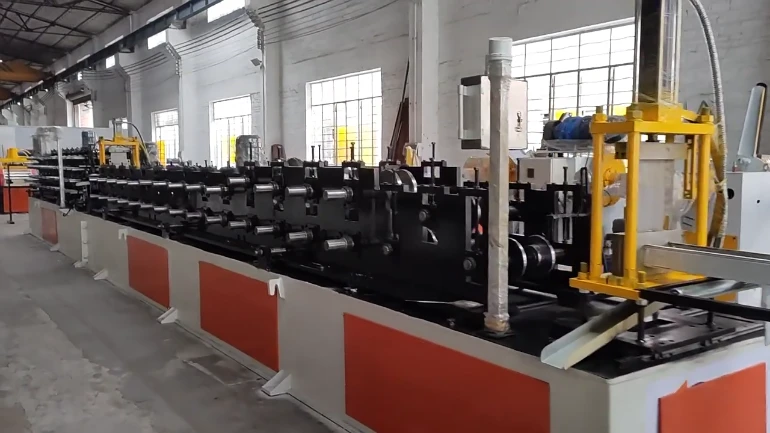
Parámetros generales del equipo
| Parámetro | Rango típico |
|---|---|
| Material de procesamiento | Acero al carbono / GI / PPGI / Acero inoxidable / Aluminio |
| Espesor del material | 0,30–4,00 mm |
| Ancho de la bobina | 100-1600 milímetros |
| Límite elástico del material | Hasta 550 MPa |
| Velocidad de formación | 5-30 m/min |
| Estaciones de formación | 10–30 |
| Diámetro del eje | 50-100 milímetros |
| Material del eje | 40Cr |
| Material del rodillo | Acero GCr15 / 45# |
| Motor principal | 7,5–45 kilovatios |
| Conducir | Caja de cambios |
| Corte | Corte hidráulico/volador- |
| Control de longitud | Codificador |
| Sistema de control | PLC + HMI |
| Fuente de alimentación | 380 V / 50 Hz / Trifásico |
Perfil-Configuración de máquina específica
Una línea de perfilado normalmente se desarrolla alrededor del perfil terminado en lugar de la categoría de material genérica. La sección transversal-determina la secuencia de rodillos, la disposición del eje, el diseño de la guía y el número de estaciones de formación.
Perfiles metálicos típicos
| Tipo de perfil | Aplicación típica | Espesor típico |
|---|---|---|
| Canal C | Marcos / Soportes | 1,0–4,0 mm |
| Canal U | Guías / Marcos | 0,8–3,0 mm |
| Correa Z | Estructuras de construcción | 1,5–3,5 mm |
| Correa C | Estructuras de techos y paredes | 1,5–3,5 mm |
| Sección de sombreros | Marco / Refuerzo | 0,8–2,5 mm |
| Bandeja de cables | Gestión de cables | 0,8–2,5 mm |
| Riel guía de puerta | Sistemas de puertas | 1,0–3,0 mm |
| Estante vertical | Sistemas de almacenamiento | 1,5–3,0 mm |
| Perfil de techo | Revestimiento de techo | 0,30–1,00 mm |
| Perfil de montaje solar | Estructuras fotovoltaicas | 1,5–3,0 mm |
Por lo tanto, se puede aplicar el mismo principio de conformado en diferentes industrias, pero las herramientas del rodillo y la configuración de la máquina cambian según el perfil real.
Punzonado, corte y manipulación en línea
Muchos perfiles metálicos requieren agujeros, ranuras, muescas o aberturas de conexión antes de poder ensamblarse. Estas operaciones se pueden incorporar a la línea de conformado en lugar de depender completamente del procesamiento secundario.
Funciones de procesamiento disponibles
Pre-perforación
Servopunzonado
Punzonado hidráulico
Finalizar-perforación de agujeros
Perforación de ranuras
hacer muescas
Realce
corte de longitud
Corte de vuelo-
Apilamiento automático
El sistema de perforación puede utilizar un control de paso programable para aperturas repetidas. Un codificador mide el movimiento del material y se comunica con el PLC para que las posiciones de los orificios programadas permanezcan sincronizadas con la producción.
Para perfiles fabricados en longitudes largas y continuas, un corte{0}} volante puede separar el producto terminado sin requerir una parada completa de la línea de formado.
Configuración de la máquina para diferentes requisitos de producción
Los requisitos de conformado de metal pueden variar sustancialmente entre un perfil decorativo-de calibre liviano y una sección estructural pesada.
Paraacero con revestimiento fino, el sistema de conformado puede enfatizar la deformación controlada y la protección de la superficie. El diseño del rodillo y las guías de entrada ayudan a reducir los rayones innecesarios del recubrimiento.
Paraperfiles estructurales-de gran calibre, la máquina requiere mayor capacidad de conformado. Se pueden seleccionar ejes más grandes, soportes más resistentes, rodamientos-de mayor capacidad y un sistema de transmisión adecuado según el espesor del material y el límite elástico.
Paraperfiles perforados, la unidad de punzonado debe coordinarse con la velocidad de formación y la disposición de los orificios.
Paramúltiples tamaños de productos, se pueden considerar juegos de herramientas intercambiables cuando la gama de perfiles es técnicamente compatible.
Opciones de configuración
| Unidad de máquina | Opciones |
|---|---|
| desenrollador | Manual / Hidráulico / Automático |
| Arrasamiento | 5/7 rodillo |
| Alimentación | Estándar / Servo |
| Puñetazos | Hidráulico / Servo |
| Herramientas de conformado | Dedicado / Intercambiable |
| Transmisión | Caja de cambios |
| Corte | Hidráulico / Volador |
| Medición de longitud | Codificador |
| Descargar | Tabla de ejecución-fuera |
| Apilado | Manual/Automático |
| Control | PLC + Pantalla táctil |
| Seguridad | Vigilancia + Parada de Emergencia |
Equipo perfilador de rollos de metal personalizado
El equipo se puede personalizar según los requisitos de producción y dibujo del producto real del cliente.
¿Se puede diseñar el equipo para un perfil metálico no-estándar?
Sí. Las herramientas del rodillo se pueden desarrollar según un dibujo CAD o dimensiones de sección transversal- detalladas. Las secciones C, U, Z, sombrero, canal, encuadre y otras secciones no estándar se pueden evaluar individualmente.
¿Puede una máquina producir diferentes perfiles?
Depende de la similitud entre los perfiles. Los perfiles con dimensiones compatibles pueden compartir una plataforma de máquina con herramientas intercambiables, mientras que secciones sustancialmente diferentes generalmente requieren herramientas separadas.
¿Puede la máquina procesar acero galvanizado y acero al carbono?
Sí, siempre que el espesor del material y las propiedades mecánicas se encuentren dentro del rango diseñado para la máquina. Las superficies de rodillos y guías también se pueden seleccionar según el acabado del material.
¿Se pueden perforar agujeros automáticamente?
Sí. La línea puede incorporar punzonado hidráulico o servo para agujeros redondos, ranuras, aberturas de conexión y otros patrones repetidos.
¿Se pueden fabricar perfiles de acero pesados?
Sí. Para materiales más gruesos, la máquina puede diseñarse con ejes más grandes, soportes de rodillos reforzados, componentes de transmisión más resistentes y un motor de accionamiento adecuado.
¿Se puede cortar el perfil terminado en diferentes longitudes?
Sí. El PLC y el codificador pueden controlar diferentes longitudes programadas cuando la sección transversal del perfil-permanece sin cambios.
¿Qué información se necesita antes de diseñar la máquina?
La información clave incluye ladibujo del perfil, tipo de material, espesor del material, calidad del acero, ancho de la bobina, dimensiones del perfil terminado, patrón de orificios, longitud terminada, velocidad requerida y volumen de producción esperado.
¿Se puede suministrar la máquina con herramientas para futuros productos?
Sí. Se pueden diseñar juegos de herramientas dedicados adicionales para perfiles compatibles, lo que permite utilizar la misma plataforma de producción básica para una gama de productos más amplia cuando sea técnicamente apropiado.
Etiqueta: equipos perfiladores de metal, fabricantes, proveedores, fábrica de equipos perfiladores de metal de China, perfiladora asc, Máquina de conformado por rodillos de canal C, máquina formadora de canales, Máquina formadora de perfiles en U, soluciones de conformado en rollo, conformado de chapa metálica mediante laminación


