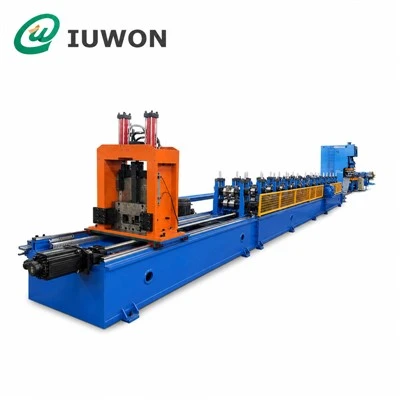
En la industria de fabricación de metales moderna, el perfilado es uno de los procesos de conformado continuo más eficientes, precisos y rentables-para perfiles metálicos. Ampliamente adoptadas en la producción automotriz, ingeniería de la construcción, equipos eléctricos, aeroespacial y fabricación diaria de hardware, las máquinas perfiladoras transforman bobinas metálicas planas en perfiles de sección transversal- personalizados mediante una deformación por flexión incremental y continua. A diferencia de los procesos tradicionales de estampado, doblado o forjado que completan el moldeado del metal en una sola pasada, el perfilado se basa en múltiples conjuntos de estaciones de rodillos de precisión para aplicar una fuerza de micro-flexión gradual en las tiras de metal, eliminando la concentración de tensión estructural, el daño superficial y la desviación dimensional causada por una-deformación fuerte una sola vez. Este artículo detalla sistemáticamente el principio de funcionamiento central, la composición estructural completa, el flujo de trabajo de operación paso-a-paso, los parámetros técnicos clave, el mecanismo de deformación, la clasificación de equipos, las ventajas de las aplicaciones industriales y las actualizaciones tecnológicas modernas de las máquinas perfiladoras, brindando-una visión profesional en profundidad sobre este equipo de procesamiento industrial central.
El perfilado, también conocido como perfilado en frío, es una tecnología continua de conformado de plástico metálico que procesa tiras de metal a temperatura ambiente sin calentar materiales. La lógica de trabajo central de una máquina perfiladora se puede resumir comoDoblado incremental progresivo y conformado lineal continuo.. El principio básico es utilizar una serie de rodillos formadores pares superiores e inferiores dispuestos en una secuencia lineal; cada grupo de rodillos sólo completa una pequeña parte de la deformación total por flexión de la tira de metal. A medida que la tira de metal pasa a través de cada estación de formación sincrónicamente, su sección transversal-plana se dobla, dobla, estira y moldea gradualmente hasta que alcanza la dimensión y forma del perfil terminado preestablecido.
La esencia del perfilado es la deformación plástica controlada del metal. Cuando los rodillos comprimen la tira de metal, el material sufre primero una deformación elástica. Con el aumento continuo de la presión de rodadura y el desplazamiento de deformación, el material excede el límite elástico y entra en la etapa de deformación plástica. Después de que los rodillos liberan la presión, sólo queda una pequeña cantidad de rebote elástico y el metal mantiene permanentemente el perfil formado. Científicamente, cada estación de perfilado controla estrictamente el ángulo de flexión, el rango de deformación y la dirección del flujo del material para evitar tensiones locales excesivas, grietas del metal, arrugas en la superficie y distorsión dimensional. Este modo de formado progresivo distingue fundamentalmente el perfilado de los equipos de procesamiento de metales intermitentes, como las dobladoras y las punzonadoras.
Una característica técnica clave del perfilado es la sincronización de la alimentación y el conformado del material. Impulsados por un sistema de energía unificado, todos los rodillos formadores operan a una velocidad lineal equivalente, lo que garantiza que la tira de metal avance a una velocidad constante sin deslizarse, estirarse o deformarse por compresión. Este método de procesamiento continuo permite
maquinas perfiladoraspara lograr una producción estandarizada, por lotes y de alta-velocidad de perfiles metálicos de larga-longitud, lo cual es imposible para los equipos de procesamiento discretos tradicionales. Los materiales de procesamiento comunes aplicables a las máquinas perfiladoras incluyen acero-laminado en frío, acero galvanizado, acero inoxidable, aleación de aluminio, aleación de cobre y tiras de acero-recubiertas de color, que cubren casi todos los materiales de bobinas y láminas de metal industriales comunes.
Una máquina perfiladora industrial madura no es un solo dispositivo independiente sino una línea de producción automatizada completa compuesta por múltiples unidades funcionales en una disposición secuencial. Cada unidad asume funciones centrales independientes y coopera sincrónicamente para completar todo el proceso, desde la alimentación de la materia prima hasta la salida del producto terminado. Una línea de producción de perfilado completamente automática-estándar incluye principalmente un sistema de desenrollado, un sistema de nivelación, un sistema de alimentación y guía, un sistema auxiliar de pre-procesamiento, un sistema anfitrión de perfilado, un sistema de corte hidráulico, un sistema de conteo y posicionamiento, una plataforma de descarga y un sistema de control eléctrico. La estructura detallada y el mecanismo funcional de cada módulo se analizan a continuación.
El desbobinador es la unidad de partida de toda la línea de producción, responsable de soportar y desenrollar automáticamente las materias primas metálicas enrolladas. Los desenrolladores industriales convencionales se dividen en desenrolladores hidráulicos y desenrolladores eléctricos según el modo de conducción. Las líneas de producción pequeñas y medianas-normalmente adoptan desbobinadores eléctricos, mientras que las líneas de producción-de servicio pesado que procesan bobinas de metal gruesas (espesor superior a 3 mm) y bobinas de gran-ancho están equipadas con desbobinadores hidráulicos con mayor capacidad de carga y tensión de desenrollado más estable. Los componentes principales del desenrollador incluyen un eje de soporte de la bobina, un dispositivo de control de tensión, un sistema de frenos y un motor de accionamiento giratorio.
Durante el funcionamiento, la bobina metálica se fija al eje de soporte del desenrollador. El sensor de tensión monitorea el estado de desenrollado en tiempo real y ajusta dinámicamente la velocidad de rotación y la fuerza de frenado para garantizar un desenrollado de tensión- constante. Esto evita eficazmente que el material se afloje, se desvíe o se estire por tensión excesiva que causa la deformación del material. La capacidad de carga máxima de los desenrolladores industriales varía de 1 a 20 toneladas, lo que puede satisfacer las demandas de producción de diferentes especificaciones de bobinas metálicas. Además, algunas líneas de producción de alta-precisión están equipadas con dispositivos automáticos de carga de bobinas para realizar el reemplazo de bobinas sin personal y mejorar la continuidad de la producción.
Las bobinas de metal producidas mediante laminación tendrán inevitablemente una deformación inherente, deformaciones en la superficie, pequeñas hendiduras y tensión interna desigual después de un bobinado y almacenamiento a largo plazo. El sistema de nivelación es una unidad de procesamiento de precisión esencial después del desenrollado, responsable de eliminar la deformación del material y la tensión residual para garantizar la planitud y estabilidad dimensional de la tira metálica antes de su formación. El sistema de nivelación se compone de múltiples grupos de rodillos niveladores escalonados superior e inferior, generalmente equipados con 7-19 rodillos niveladores según el espesor del material y los requisitos de precisión.
El mecanismo de trabajo del nivelador consiste en utilizar los rodillos superior e inferior escalonados para aplicar presión repetida de micro-flexión sobre la tira de metal. La tira pasa a través del grupo de rodillos niveladores y sufre múltiples deformaciones de flexión positivas y negativas, lo que libera gradualmente la tensión residual interna del material, corrige el radian curvado de la bobina y finalmente produce una tira de metal completamente plana y recta. Para la producción de perfiles de alta-precisión con estrictos requisitos de planitud, también se configura un dispositivo de nivelación fina-para optimizar aún más la planitud y rectitud de la superficie del material, sentando las bases para un conformado preciso posterior.
El sistema de alimentación y guía asume las funciones de tracción, posicionamiento y corrección de desviación del material, asegurando que la tira de metal plana ingrese con precisión a la estación de formación a lo largo de la línea central preestablecida. Este sistema consta principalmente de juegos de rodillos de alimentación, ruedas guía laterales, sensores de corrección de desviación y dispositivos de servotracción. Los rodillos de alimentación superior e inferior sujetan firmemente la tira de metal y proporcionan una potencia de tracción hacia adelante estable, igualando la velocidad de operación del anfitrión de formación posterior para realizar una alimentación sincrónica.
Las ruedas guía laterales están instaladas en ambos lados del canal de alimentación de material, con espacio ajustable según el ancho del material, lo que puede limitar efectivamente la desviación izquierda y derecha de la tira durante la operación. La línea de perfilado-de alta gama está equipada con un sistema automático de corrección de desviación fotoeléctrica. Cuando el sensor detecta una desviación del material, ajustará automáticamente la posición del mecanismo guía en tiempo real para garantizar que la precisión de la alimentación se controle dentro de ±0,1 mm, evitando errores dimensionales del perfil causados por la desviación de la alimentación.
De acuerdo con los requisitos estructurales de los perfiles terminados, la línea de perfilado puede equiparse con unidades funcionales de preprocesamiento, como punzonado, entallado, estampado y corte. El sistema de pre-punzonado es la estructura auxiliar más utilizada, impulsada por un mecanismo de punzonado hidráulico o servo, que puede completar el procesamiento de los orificios de montaje, los orificios de disipación de calor y los orificios de posicionamiento en la tira de metal antes de formar. La acción de perforación se sincroniza con precisión con la velocidad de la línea a través del sistema de control PLC para garantizar un espaciado de perforación constante y una posición precisa.
La unidad de estampado puede procesar patrones antideslizantes-, patrones de logotipos y nervaduras de refuerzo en la superficie del material, mejorando la resistencia estructural y el rendimiento decorativo del perfil. La unidad de corte se utiliza para cortar tiras anchas en tiras estrechas de las especificaciones requeridas para cumplir con los requisitos de producción de perfiles de pequeño-ancho. Todas las acciones de pre-procesamiento se completan antes del conformado, evitando el problema del procesamiento difícil y la baja precisión de los perfiles curvos terminados.
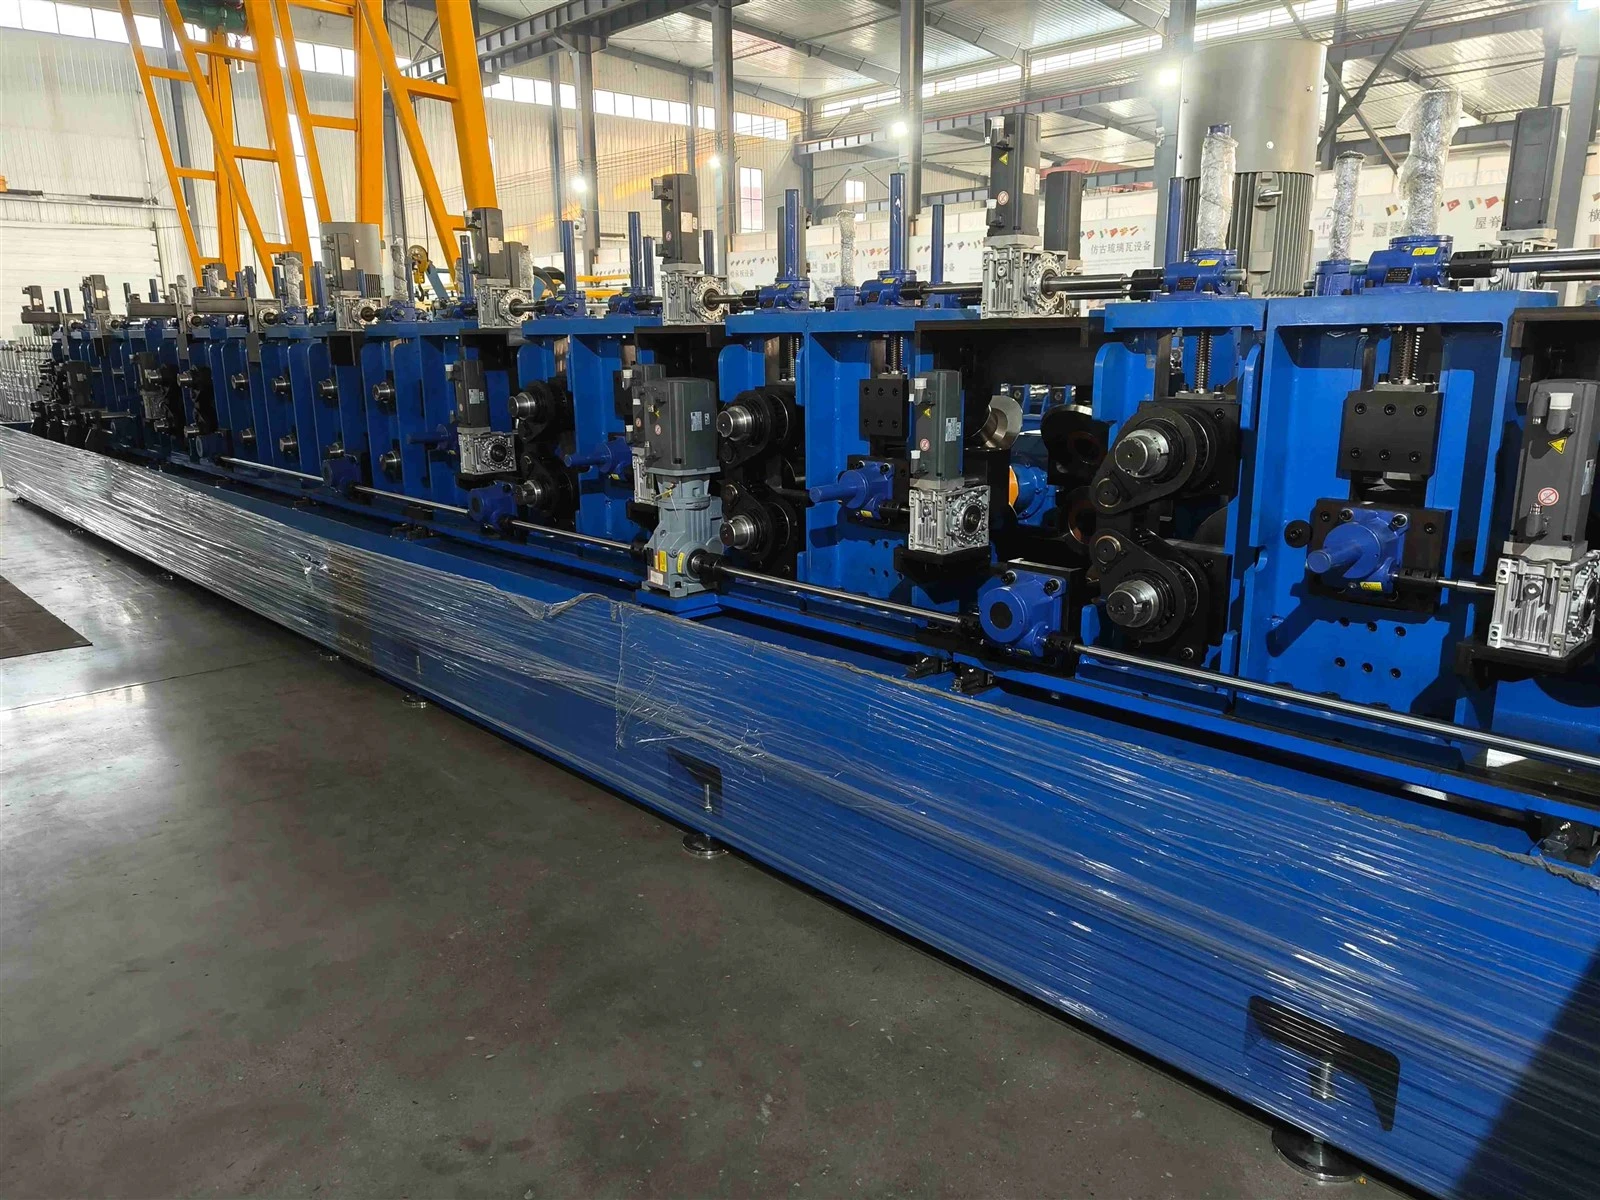
El host perfilador es el componente funcional central de todo el equipo y la unidad clave para realizar el perfilado metálico. El host se compone de múltiples soportes formadores dispuestos en línea recta, y cada soporte está equipado con un grupo de rodillos formadores superiores e inferiores de precisión, ejes de transmisión, conjuntos de cojinetes y mecanismos de ajuste de altura. El número de estaciones de formación está determinado por la complejidad del perfil terminado, que va desde 8 estaciones para perfiles de plegado-planos simples hasta más de 30 estaciones para perfiles complejos de múltiples-plegados, de arco y de formas-especiales.
Los rodillos formadores están fabricados de acero de aleación de alta-calidad mediante forjado de precisión, tratamiento térmico y torneado de acabado, con alta dureza superficial, resistencia al desgaste y precisión dimensional. El contorno de la superficie de cada rodillo se diseña profesionalmente según el perfil final. Cada estación solo completa una deformación por microflexión del material de 5 grados -15 grados. A través del efecto acumulativo de la flexión progresiva de múltiples estaciones, la tira plana se transforma gradualmente en la forma de la sección transversal objetivo. El sistema de transmisión del host adopta una transmisión por cadena o una transmisión centralizada por caja de engranajes para garantizar que la velocidad de cada rodillo sea completamente sincrónica, evitar que el material se estire o arrugue y garantizar la consistencia de la formación del perfil.
Cada soporte de formación está equipado con un mecanismo de ajuste fino-independiente, que puede ajustar el espacio, la altura y la posición horizontal de los rodillos superior e inferior según el espesor del material y el estado de formación, logrando un control preciso de la deformación de la formación. En el proceso de conformado, la tira de metal siempre mantiene un movimiento lineal hacia adelante y la acción de rodadura continua hace que el perfil tenga una tensión general uniforme, una superficie lisa y una precisión dimensional estable.
Sistema hidráulico de corte y pos-procesamiento
Una vez que la tira de metal se forma completamente en el perfil objetivo a través del host de formación, el sistema de corte de longitud fija-completa el proceso de corte final. Las máquinas perfiladoras convencionales adoptan la tecnología de corte con cizalla volante, es decir, la herramienta de corte sigue la velocidad de funcionamiento del perfil para un corte en movimiento sincrónico, lo que logra una producción continua sin-parar y mejora en gran medida la eficiencia de la producción. El sistema de corte está compuesto por una unidad de potencia hidráulica, un soporte para herramientas de corte, un cortador de aleación de alta-dureza, un codificador de longitud y un sensor de posicionamiento.
El codificador de longitud monitorea la longitud de avance del perfil en tiempo real. Cuando el material alcanza la longitud de corte preestablecida, el sistema activa automáticamente la acción de corte hidráulico. El sistema hidráulico proporciona una fuerza de corte potente y estable para completar el corte rápido de perfiles metálicos. La precisión de corte de los equipos de alta-precisión puede alcanzar ±0,5 mm, y la sección de corte es plana y sin rebabas-sin esmerilado secundario. Además, algunas líneas de producción están equipadas con funciones de pos-procesamiento, como recorte de extremos, corrección de flexión y limpieza de superficies, para mejorar aún más la calidad del producto terminado.
El sistema de control eléctrico es el cerebro de toda la línea de producción de perfilado, responsable de coordinar el funcionamiento sincrónico de todas las unidades funcionales. El sistema toma el PLC como núcleo, combinado con una pantalla táctil de máquina humana-, un convertidor de frecuencia, un servocontrolador, un grupo de sensores y un dispositivo de alarma de falla. Los operadores pueden establecer parámetros como la velocidad de producción, la longitud de corte, el espaciado de punzonado y la precisión de formado a través de la pantalla táctil, y el sistema completa automáticamente el ciclo completo-de producción automática.
El sistema de control inteligente tiene-funciones de monitoreo en tiempo real para la tensión del material, la velocidad de operación, la presión de conformado y el estado operativo del equipo. Cuando ocurren condiciones anormales como desviación de material, escasez de material, sobrecarga del equipo y desviación dimensional, el sistema automáticamente activará una alarma y detendrá la máquina para protegerla, evitando daños al equipo y producción de productos defectuosos. Al mismo tiempo, el sistema admite el almacenamiento de parámetros y la llamada de una-tecla, lo que resulta conveniente para cambiar rápidamente entre diferentes especificaciones de producción de perfiles y mejora la versatilidad del equipo.
El proceso de operación de una línea de producción de perfilado estándar es continuo y automatizado. Desde la carga de la materia prima hasta la salida del producto terminado, sigue un flujo de proceso ordenado y estandarizado. El ciclo de trabajo completo se divide en ocho etapas principales, y cada etapa tiene estándares de proceso y propósitos técnicos independientes.
La etapa de preparación de la producción comienza con la carga de la materia prima de la bobina metálica en el desbobinador. De acuerdo con el peso y el ancho de la bobina, ajuste la tensión del eje de soporte y los parámetros de freno del desenrollador para garantizar que la bobina se fije firmemente sin aflojarse. Después de que se enciende el equipo, el desenrollador gira a una velocidad baja y estable para desenrollar la tira de metal. El sistema de control de tensión ajusta dinámicamente la velocidad de desenrollado de acuerdo con la velocidad de alimentación del equipo posterior para mantener la tensión constante de la tira, evitar la acumulación de material o el estiramiento excesivo de la tensión y garantizar un suministro estable de material para el proceso posterior.
La tira de metal desenrollada entra en la unidad niveladora. A través de múltiples grupos de rodillos niveladores escalonados, la tira se somete a repetidas correcciones de microflexión. Los radianes de flexión inherentes y las irregularidades de la superficie del material enrollado se eliminan por completo y la tensión residual interna generada por el devanado de la bobina se libera por completo. Después de la nivelación, la planitud y rectitud de la tira de metal cumplen con los estándares del proceso de conformado, lo que evita los problemas de distorsión del perfil, flexión e inconsistencia de tamaño causados por la tensión desigual del material en el proceso de conformado posterior.
La tira plana nivelada es sujetada y alimentada-por tracción por el grupo de rodillos de alimentación, y las ruedas guía laterales limitan la dirección del ancho del material para garantizar que la tira ingrese al canal de formación a lo largo de la línea central. El sensor fotoeléctrico de corrección de desviación monitorea la trayectoria del material en tiempo real. Una vez que se detecta una pequeña desviación, el sistema ajusta automáticamente la posición del mecanismo de guía para realizar la corrección de la desviación en tiempo real-. Esta etapa garantiza la precisión de la alimentación del material y sienta las bases para una formación uniforme y precisa de cada estación.
Para los perfiles que necesitan punzonado, estampado o entallado, la tira de metal pasará a través de la unidad de pre-procesamiento antes de formarse. El mecanismo de procesamiento servo o hidráulico completa el patrón preestablecido y el procesamiento de la posición del orificio de acuerdo con los parámetros del programa. Todas las acciones de pre-procesamiento están sincronizadas con la velocidad de alimentación del material para garantizar un espaciado de procesamiento uniforme y una posición precisa. Dado que el material se encuentra en un estado plano en este momento, la dificultad de procesamiento es baja y la precisión es alta, lo que evita efectivamente las limitaciones de procesamiento de los perfiles acabados curvos.
Esta es la etapa central de la formación del perfil. La tira de metal plana pasa secuencialmente a través de todas las estaciones de formación de la máquina principal. Cada grupo de rodillos formadores realiza una micro-flexión y extrusión cuantitativa del material. Con el movimiento hacia adelante de la tira, el ángulo de doblado y la profundidad de formación aumentan gradualmente estación por estación. La hoja de metal bidimensional plana-se deforma gradualmente en una sección transversal-de forma especial-tridimensional. Todo el proceso de formación es suave y continuo, sin deformaciones repentinas ni fuerzas de impacto. El material fluye uniformemente, no se producen grietas ni arrugas y la tensión estructural general del perfil está equilibrada.
Después de completar el proceso de conformado principal, el perfil pasará por la estación de conformado final. Los rodillos conformadores finos realizan micro-corrección en el ángulo, radianes y planitud del perfil para eliminar el pequeño rebote elástico generado en el proceso de conformado, optimizar aún más la precisión dimensional y la planitud de la superficie del perfil y garantizar que todos los parámetros del perfil terminado cumplan plenamente con los estándares de diseño.
El perfil continuo moldeado avanza sincrónicamente. El codificador de longitud recopila los datos de longitud del material en tiempo real. Cuando se alcanza la longitud de corte preestablecida, el sistema de corte con cizalla volante se inicia instantáneamente. La herramienta de corte se mueve sincrónicamente con la velocidad de funcionamiento del perfil para completar un corte dinámico sin parar. Este modo de procesamiento evita la pausa de producción causada por el corte estático, mejora en gran medida la eficiencia de la producción y garantiza secciones de corte planas y sin rebabas-.
El perfil terminado cortado se transporta automáticamente a la plataforma de descarga a través del dispositivo de transporte. El equipo cuenta los productos terminados automáticamente a través del sistema de detección, y el personal o dispositivo de apilamiento automático clasifica y apila los productos terminados. Todo el proceso de producción está totalmente automatizado, logrando una conexión perfecta desde la alimentación de la materia prima hasta la salida del producto terminado, con una alta continuidad de la producción y una baja intervención manual.
En comparación con las tecnologías tradicionales de procesamiento de perfiles metálicos, como el estampado, el doblado y la soldadura, el perfilado tiene ventajas técnicas y de producción irremplazables, razón por la cual se utiliza ampliamente en la producción industrial en masa moderna. Sus principales ventajas se reflejan en la precisión, la eficiencia, la utilización de materiales, la consistencia del producto y el costo de producción.
Primero,precisión de formación ultra-alta y consistencia estable del producto. El modo de micro-deformación progresiva del perfilado evita la concentración de tensiones y los defectos de rebote elástico del formado-una sola vez. El posicionamiento de rodillos de precisión de múltiples estaciones y el sistema de control sincrónico garantizan que el error dimensional de cada perfil se controle dentro de un rango pequeño. La consistencia de la producción por lotes de los productos es mucho mayor que la del procesamiento manual de doblado y estampado, lo que cumple plenamente con los requisitos de precisión de la fabricación industrial de alto nivel.
Segundo,capacidad de producción continua de alta-eficiencia. La máquina perfiladora realiza una producción lineal ininterrumpida. La velocidad de producción de los perfiles convencionales puede alcanzar los 10-30 metros por minuto, y la línea de producción de alta-velocidad puede incluso superar los 50 metros por minuto. En comparación con el equipo de procesamiento intermitente, la eficiencia de producción aumenta más de 5 veces, lo que es muy adecuado para la producción de lotes grandes-y de perfiles de larga duración.
Tercero,Alta tasa de utilización de material y baja pérdida de procesamiento.. El perfilado pertenece al conformado de plástico puro sin cortar ni empalmar en el proceso de conformado. Todo el material de la bobina se procesa continuamente y casi no hay desperdicio de materia prima, excepto una pequeña cantidad de pérdida de material en la cabeza y la cola de la bobina. La tasa de utilización del material llega al 98%, que es mucho más alta que la del proceso de estampado con grandes desechos de recorte, lo que reduce efectivamente el costo del material de producción.
Cuatro,Excelente calidad superficial del producto y rendimiento estructural.. La extrusión rodante de rodillos de precisión hace que la estructura del material metálico sea más compacta, mejora la dureza y la resistencia estructural de la superficie del perfil y evita rayones, hendiduras y cicatrices de soldadura en la superficie causados por el procesamiento tradicional. El perfil formado por laminación continua tiene una tensión interna uniforme, no hay peligro oculto de agrietamiento y tiene una mejor resistencia a la flexión y torsión.
Quinto,gran versatilidad y producción flexible. Al reemplazar diferentes grupos de rodillos formadores y ajustar los parámetros del equipo, la misma línea de perfilado puede producir docenas de especificaciones diferentes de perfiles, logrando un uso multi-propósito de una máquina. El equipo puede adaptarse al procesamiento de diversos materiales metálicos y diferentes especificaciones de espesor, con una gran flexibilidad de producción y una amplia gama de aplicaciones.
Según los diferentes materiales de procesamiento, tipos de productos y precisión de producción, las máquinas perfiladoras se pueden dividir en múltiples categorías. Según el espesor del material, se dividen en máquinas perfiladoras de placas delgadas (espesor de procesamiento 0,1-2 mm) y máquinas perfiladoras de placas gruesas (espesor de procesamiento 2-12 mm). Según la estructura del producto, se dividen en máquinas perfiladoras de perfiles simples (como perfiles de acero en ángulo, canales de acero y acero plano) y máquinas perfiladoras de perfiles complejos con formas especiales-(como perfiles para automóviles, perfiles para gabinetes eléctricos y quillas de construcción). Según el nivel de automatización, se dividen en líneas perfiladoras inteligentes semiautomáticas y completamente automáticas.
Industria de la construcción: Es el campo de aplicación más grande de equipos perfiladores, utilizados para procesar tejas de acero de color, paneles de techo, paneles de pared, quillas de acero, placas de soporte de piso, perfiles de barandillas y otras estructuras de acero de construcción. El proceso de conformado continuo cumple con los requisitos de los materiales de acero de construcción estandarizados y a gran-escala.
Fabricación de automóviles: Se utiliza para producir piezas estructurales de carrocerías de automóviles, perfiles de marcos de puertas, piezas de rieles guía y piezas metálicas de decoración de interiores. Las características de conformado de alta-precisión garantizan la precisión del ensamblaje y la seguridad estructural de las piezas de automóviles.
Industria Eléctrica y Electrónica: Aplicado al procesamiento de perfiles de gabinetes eléctricos, bandejas portacables, conductos colectores y piezas de soporte de equipos eléctricos. La superficie lisa y la alta precisión dimensional de los productos perfilados-cumplen los requisitos de montaje y aislamiento de los equipos eléctricos.
Industria Logística y Ferretería: Se utiliza para producir perfiles de estantes, rieles guía de transportadores, perfiles de tubos de acero y piezas de formas especiales-de hardware diario, con alta eficiencia de producción y buena consistencia de lotes.
Con el progreso continuo de la tecnología de fabricación industrial inteligente, las máquinas perfiladoras tradicionales se están actualizando gradualmente hacia inteligencia, alta precisión, alta velocidad y ahorro de energía. Los modernos equipos perfiladores de nueva-generación integran control servosincrónico, optimización automática de parámetros, detección de calidad en tiempo real-y tecnología de diagnóstico remoto de fallas. El sistema de control inteligente puede optimizar automáticamente los parámetros de conformado de acuerdo con los cambios de material, realizar un procesamiento adaptativo de diferentes materiales y reducir en gran medida la dependencia de la experiencia manual.
En términos de mejora de la precisión, la aplicación de servotransmisión de alta-precisión y tecnología de detección de nivel de micras-hace que la precisión de formación del equipo alcance el nivel avanzado internacional, lo que puede cumplir con los requisitos de fabricación de perfiles de precisión de alta-gama en las industrias aeroespacial y de maquinaria de precisión. En términos de eficiencia de producción, la estructura de rodillos optimizada y el sistema de transmisión mejoran aún más la velocidad de operación del equipo, y el cambio automático de bobina y la tecnología de producción continua logran una producción ininterrumpida las 24 horas, mejorando en gran medida la capacidad de producción industrial.
Además, el diseño ecológico y que ahorra-energía se ha convertido en una importante tendencia de desarrollo de los equipos de perfilado. El nuevo sistema de energía hidráulica y la tecnología de ahorro de energía-de conversión de frecuencia reducen el consumo de energía del equipo en más de un 20 %, y el proceso de producción de circuito cerrado-realiza una descarga cero de residuos, lo que cumple con los requisitos de la fabricación ecológica industrial moderna. En el futuro, con la profunda integración de Internet industrial y la tecnología de inteligencia artificial, las máquinas perfiladoras realizarán una producción totalmente inteligente de programación automática, autoinspección de calidad y autoreparación de fallas, y ampliarán aún más el alcance de las aplicaciones en campos de fabricación de alto nivel.
Como equipo principal de conformado continuo de metales en la industria manufacturera moderna, las máquinas perfiladoras se basan en el exclusivo principio de trabajo de doblado incremental progresivo para lograr una producción eficiente, precisa y de bajo-consumo de perfiles metálicos. A través de la operación coordinada de sistemas de desenrollado, nivelación, alimentación, pre-procesamiento, conformado, corte y control inteligente, el equipo completa todo el proceso, desde la bobina de metal plana hasta el procesamiento de perfiles terminados con formas especiales-. En comparación con la tecnología de procesamiento tradicional, el perfilado tiene ventajas obvias en eficiencia de producción, precisión del producto, utilización de materiales y consistencia de lotes, y se ha convertido en un equipo clave indispensable en las industrias de la construcción, el automóvil, la electricidad, el hardware y otras industrias.
Con la mejora continua de los estándares de fabricación industrial y la tecnología inteligente, las máquinas perfiladoras innovan constantemente en control de precisión, operación inteligente y producción eficiente. En el futuro, este equipo seguirá ampliando sus límites de aplicaciones en la fabricación de precisión de alto nivel-, la producción industrial ecológica y la producción por lotes inteligente, y proporcionará un soporte técnico más confiable para la actualización y el desarrollo de la industria global de procesamiento de metales.